एक्सट्रूडर स्क्रू बॅरल जोपर्यंत त्याची स्थिती स्वीकार्य प्रक्रिया विंडोमध्ये आवश्यक आउटपुट आणि उत्पादनाची गुणवत्ता पूर्ण करू देते तोपर्यंत टिकते. राळ, फिलर्स, दूषितता, भूमिती आणि ऑपरेटिंग लोड सेवा जीवन बदलतात, म्हणून कॅलेंडर-वय अंदाजात त्या अटी संलग्न करणे आवश्यक आहे. आधीच उत्पादनात असलेल्या ओळीसाठी, स्क्रू आणि बॅरलची पुनरावृत्ती करण्यायोग्य ठिकाणी मोजमाप करा, अलीकडील पोशाख दराची गणना करा आणि पुढील तपासणी आणि बदलीची योजना करण्यासाठी उत्पादन ट्रेंडसह वापरा.
द्वारेEJS उद्योग
- ऑपरेटिंग तास आणि फॉर्म्युलेशन बदलांचा मागोवा घ्या, एकट्या इंस्टॉलेशनची तारीख नाही.
- दोन्ही भाग मोजा: स्क्रू फ्लाइट वेअर आणि बॅरल बोअर वेअर समान क्लिअरन्स वाढवतात.
- आउटपुट प्रति rpm, वितळलेले तापमान आणि गुणवत्तेची स्थिर संदर्भ रन विरुद्ध तुलना करा.
- मशीन-विशिष्ट नियोजन मर्यादेपर्यंत अंदाज, नंतर खरेदी आणि स्थापनेसाठी वेळ द्या.
- भौतिक बदल, वेग वाढवणे किंवा अनपेक्षित नुकसान झाल्यानंतर अंदाजाचे पुनर्मूल्यांकन करा.
1. तुमच्या एक्सट्रूजन लाइनवर सेवा जीवनाचा अर्थ काय आहे?
एखादा स्क्रू एखाद्या विशिष्ट उत्पादनासाठी उपयोगी पडणे बंद केल्यानंतरही तो फिरू शकतो. हार्डवेअर स्ट्रक्चरल मर्यादेपर्यंत पोहोचण्यापूर्वी मागणी करणारा चित्रपट किंवा प्रोफाइल बनवणारी ओळ तिची स्वीकार्य प्रक्रिया विंडो गमावू शकते. याउलट, केवळ वर्धापनदिन गाठल्यामुळे ध्वनी संच बदलणे वापरण्यायोग्य क्षमता वाया घालवू शकते.
निर्णय तीन प्रश्नांमध्ये विभक्त करा. हार्डवेअर त्याच्या मंजूर परिमाण आणि स्थिती मर्यादेत राहते का? प्रक्रिया आवश्यक दराने स्वीकार्य उत्पादन बनवू शकते? सतत ऑपरेशनसाठी नियोजित हस्तक्षेपापेक्षा जास्त खर्च येतो का? पहिला भाग भागांशी संबंधित आहे, दुसरा उत्पादनाशी संबंधित आहे आणि तिसरा उत्पादन नियोजनाशी संबंधित आहे. जीवनाचा अंदाज अपूर्ण आहे जोपर्यंत तो अंदाज लावतो तो शेवटचा बिंदू सांगितल्याशिवाय.
क्रमांकाच्या मागे कर्तव्याची नोंद करा
स्थापनेची तारीख ठेवा, परंतु उत्पादन, प्रक्रिया केलेले साहित्य आणि फॉर्म्युलेशन इतिहासाचे तास देखील रेकॉर्ड करा. निष्क्रिय वेळ प्रक्रिया वेळ समान नाही. प्रक्रिया केलेले टन संदर्भ प्रदान करतात, परंतु भिन्न संयुगे किंवा मशीन कॉन्फिगरेशन थेट तुलना करता येत नाहीत.
| रेकॉर्ड | ते जीवन मूल्यमापनात का आहे |
|---|---|
| स्क्रू आणि बॅरल ओळख | स्वॅप किंवा पुनर्बांधणीनंतर इतिहास मिसळण्यास प्रतिबंध करा |
| कामकाजाचे तास | तपासणी दरम्यान मध्यांतर परिभाषित करा |
| राळ, फिलर प्रकार आणि लोडिंग | परिधान वातावरणातील बदल स्पष्ट करा |
| स्त्रोत आणि प्रमाण पुन्हा ग्राइंड करा | दूषितता आणि खाद्य सुसंगतता मध्ये बदल ओळखा |
| आउटपुट, आरपीएम आणि वास्तविक वितळलेले तापमान | रेकॉर्डशी संबंधित लोड आणि कार्यप्रदर्शन दर्शवा |
| नवीन-स्थिती मोजमाप आणि मंजूर मर्यादा | काय बदलले आहे आणि कोणती कृती आवश्यक आहे ते परिभाषित करा |
पुरवठादाराचा जवळून जुळलेल्या कर्तव्याचा अनुभव प्रारंभिक तपासणी योजना सेट करण्यात मदत करू शकतो. त्या अनुभवामागील सूत्रीकरण, घटक बांधकाम, तास आणि स्वीकृती निकष विचारा. एकदा तुमची स्वतःची मोजमाप उपलब्ध झाल्यावर, दुसऱ्या प्लांटच्या बदली अंतराला एक निश्चित नियम म्हणून मानण्याऐवजी योजना सुधारण्यासाठी त्यांचा वापर करा.
2. कोणत्या परिस्थितीत पोशाख दर बदलतो?
केवळ पॉलिमर नाव नोकरीचे वर्णन करत नाही. खनिज फिलर असलेले नैसर्गिक PP आणि PP ही वेगवेगळी पोशाख कर्तव्ये आहेत. फिलर प्रकार, लोडिंग, कण वैशिष्ट्ये आणि राळच्या बाजूने दूषित पदार्थ. त्यामुळे मशिन मॉडेल आणि स्क्रूची गती अपरिवर्तित राहिली तरीही देखभाल रेकॉर्डमध्ये भौतिक बदल दिसून आला पाहिजे.
जेफ कुहमनचेस्क्रू आणि बॅरल जीवनाचे विश्लेषणअपघर्षक पोशाख, संक्षारक अटॅक आणि मेटल-टू-मेटल ॲडेसिव्ह पोशाख वेगळे करते. हे सॉलिड्स वेडिंगवर देखील चर्चा करते जेव्हा वितळणारा विभाग त्यास वितरित केलेली सामग्री हाताळू शकत नाही. या यंत्रणा वेगवेगळ्या सुधारात्मक कृतींची मागणी करतात. केवळ कठोर पृष्ठभागामुळे भूमिती जुळत नाही किंवा मशीन संरेखन समस्या दुरुस्त होणार नाही.
केवळ बेस स्टीलच नव्हे तर कार्यरत पृष्ठभाग निर्दिष्ट करा
ईजेएस बायमेटेलिक स्क्रूसाठी पीटीए हार्डफेसिंग आणि बायमेटेलिक बॅरल लाइनिंगसाठी सेंट्रीफ्यूगल कास्टिंग वापरते. दEJS बाईमेटलिक उत्पादन वैशिष्ट्येखालील तयार मिश्रधातूच्या जाडीमध्ये फरक करा:
| घटक | सूचीबद्ध कार्यरत मिश्रधातू | सूचीबद्ध मिश्रधातूची जाडी |
|---|---|---|
| स्क्रू हार्डफेसिंग | Ni60, Colmonoy 56, Colmonoy 83 | 1.0 ते 1.5 मिमी |
| बॅरल अस्तर | EJS01 | 2.0 ते 3.0 मिमी |
| बॅरल अस्तर | EJS02, EJS03, EJS04 | 1.5 ते 2.0 मिमी |
ही बांधकाम वैशिष्ट्ये आहेत, परिधान करण्याची परवानगी नाही किंवा चालू तासांची हमी आहे. भरीव संरक्षणात्मक सामग्री शिल्लक असताना लाइन स्वीकार्य पंपिंग कार्यप्रदर्शन गमावू शकते. गृहित पोशाख दराने थर जाडीचे विभाजन केल्याने उपयुक्त सेवा जीवन स्थापित होत नाही.

नुकसान प्रतिसाद जुळवा
उड्डाण सामग्रीचे सतत नुकसान झाल्यास वेगळ्या स्कोअरिंग, पिटिंग किंवा खराब झालेल्या ठेवीपासून वेगळे मूल्यांकन आवश्यक आहे. कुठे नुकसान झाले आणि ते दिसण्यापूर्वी कोणते फॉर्म्युलेशन चालले याची नोंद करा. लांब बॅरल्ससाठी, असमान पोशाख हे सिद्ध करते की मिश्रधातू चुकीचा होता असे मानण्याऐवजी तपासणीमध्ये संरेखन आणि समर्थन स्थिती समाविष्ट करा.
वापरास्क्रू आणि बॅरल साहित्य मार्गदर्शकसाहित्य निवडीसाठी आणिनायट्राइड विरुद्ध द्विधातूची तुलनाबांधकाम निवडीसाठी. स्थापित केलेले भाग काय करत आहेत यावर जीवन मूल्यमापन केंद्रित ठेवा.
3. एक्सट्रूडर स्क्रू परिधान समस्या: अयशस्वी होण्यापूर्वी काय बदल होतात?
ऑपरेटर हळूहळू भरपाई करण्यासाठी स्क्रूचा वेग वाढवत असताना लाइन त्याचे नेहमीचे आउटपुट धारण करू शकते. एकट्या किलो/तास पाहण्याने तो बदल चुकू शकतो. मार्क स्पॅल्डिंग आणि टिमोथी वोमर विशिष्ट दर परिभाषित करतात आउटपुट त्यांच्या स्क्रू गतीने विभाजितसिंगल-स्क्रू परिधान विश्लेषण, आणि उच्च डिस्चार्ज तापमानासह गतीची भरपाई कशी होऊ शकते हे स्पष्ट करा.
पुनरावृत्ती करण्यायोग्य उत्पादन स्थितीची तुलना करा
म्हणून विशिष्ट आउटपुट रेकॉर्ड करा(kg/h) / rpm. जेव्हा फॉर्म्युलेशन, फीडिंग मोड आणि डाउनस्ट्रीम परिस्थिती तुलना करता येते तेव्हा घट तपासणीस पात्र आहे. हे स्वतः परिधान मोजमाप नाही. राळ स्निग्धता, फीडिंग किंवा स्क्रीन कंडिशनमध्ये बदल मेटलच्या संबंधित नुकसानाशिवाय कार्यप्रदर्शन बदलू शकतो.
| उत्पादन निरीक्षण | ते परिधान करण्यासाठी विशेषता करण्यापूर्वी तपासा |
|---|---|
| मागील आउटपुटसाठी अधिक rpm आवश्यक आहे | फॉर्म्युलेशन, फीड सातत्य, दबाव मागणी आणि मागील सेटिंग्ज |
| उच्च वास्तविक वितळलेले तापमान | सेन्सरची विश्वासार्हता, हीटिंग/कूलिंग ऑपरेशन आणि गती बदल |
| दबाव अस्थिरता | फीडिंग, स्क्रीन कंडिशन, डाय रिस्ट्रिक्शन आणि तापमान नियंत्रण |
| काळे डाग, जेल किंवा वितळणे | ठेवी, निवास परिस्थिती, साहित्य बदल आणि वितळणे कामगिरी |
| चांगल्या उत्पादनाच्या प्रति युनिट उच्च ऊर्जा | आउटपुट, स्क्रॅप, मापन सीमा आणि ऑपरेटिंग समायोजन |
स्थिर उत्पादन आणि स्वीकार्य गुणवत्तेसह संदर्भ चालवा. आउटपुट, आरपीएम, वास्तविक वितळलेले तापमान, डोके दाब आणि नकार दर वाचवा. तुम्ही ऊर्जा रेकॉर्ड केल्यास, ती एक्सट्रूडर किंवा संपूर्ण रेषा कव्हर करते की नाही ते परिभाषित करा आणि ती सीमा अपरिवर्तित ठेवा. एक्स्ट्रूडर-ओन्ली रीडिंगसह एकूण-रेखा ऊर्जा मिसळल्याने दिशाभूल करणारा ट्रेंड निर्माण होतो.
वाचनाच्या बाजूला एक लहान समायोजन इतिहास ठेवा. केवळ अंतिम सेटिंग्जमधून एकत्रित केलेला ट्रेंड ऑपरेटरला किती वेळा हस्तक्षेप करावा लागला हे दर्शवू शकत नाही. उत्पादकता किंवा गुणवत्ता अस्वीकार्य होईपर्यंत वाढीव प्रक्रियेची भरपाई कशी बिघाड लपवू शकते याचे कुहमन वर्णन करतात. हे लवकर तपासण्याचे एक कारण आहे, प्रत्येक कठीण धावण्यासाठी नवीन भाग आवश्यक आहेत याचा पुरावा नाही.
मूलभूत प्रक्रिया तपासण्यांनंतर सतत होणारे बदल नियोजित मितीय तपासणीचे समर्थन करतात. ग्राइंडिंग, संशयित धातूचा संपर्क किंवा धातूच्या तुकड्यांना मशीनच्या सुरक्षा प्रक्रियेनुसार त्वरित कारवाई आवश्यक आहे; सोयीस्कर तपासणी तारखेची किंवा गणना केलेल्या आयुर्मानाची वाट पाहू नका.
4. बॅरल परिधान मापन: दोन्ही भाग जुळणाऱ्या ठिकाणी तपासा
संबंधित अक्षीय स्थानकांवर व्यास बाहेरील फ्लाइट, किंवा OD, आणि बॅरलच्या आत व्यास, किंवा ID मोजा. असंबंधित बॅरल रीडिंगसह सर्वात लहान स्क्रू रीडिंगची तुलना करणे दोन्ही ठिकाणी योग्यतेचे वर्णन करत नाही. प्रत्येक स्टेशनला परिभाषित डेटामध्ये अंतर द्या जेणेकरून नंतरचे तंत्रज्ञ ते पुन्हा शोधू शकतील.
Reiloy चे प्रतिबंधात्मक-देखभाल मार्गदर्शकस्वतंत्र तपासणी रेकॉर्डसह, बॅरल बोअर गेज आणि योग्य स्क्रू-ओडी मापन उपकरणे वापरून स्वच्छ, थंड केलेल्या मोजमापांचे वर्णन करते. कॅलिब्रेटेड उपकरणे आणि घटक भूमितीसाठी योग्य पद्धत निवडा. परिमाणांसह निरीक्षण तापमान, कोनीय अभिमुखता आणि पुनरावृत्तीक्षमता रेकॉर्ड करा.
रेडियल आणि डायमेट्रल क्लीयरन्स वेगळे ठेवा
संबंधित स्टेशनवर, परिपत्रक-लिफाफा गणनासाठी:
- डायमेट्रल क्लिअरन्स = बॅरल आयडी वजा स्क्रू फ्लाइट ओडी.
- रेडियल क्लीयरन्स = diametral क्लीयरन्स भागिले 2.
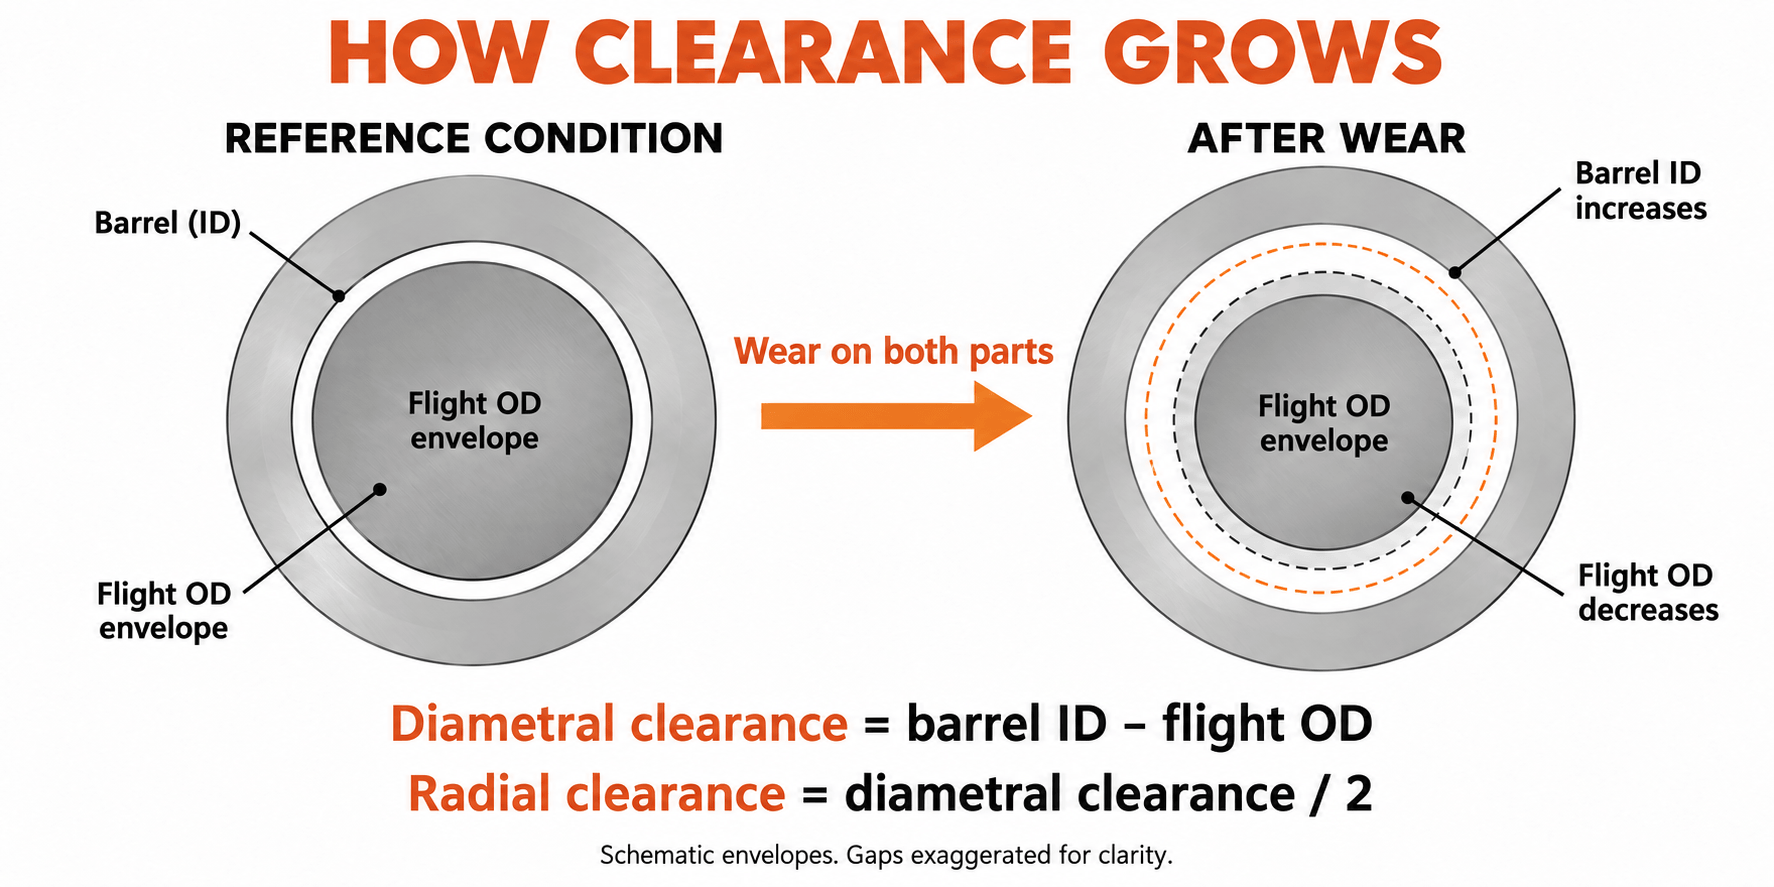
प्रत्येक अहवालात युनिट आणि क्लिअरन्स कन्व्हेन्शन ठेवा. 0.10 mm ची OD कपात 0.05 mm ची रेडियल फ्लाइट लॉस दर्शवते. या प्रमाणांमध्ये गोंधळ केल्याने दोन घटकांद्वारे अर्थ लावलेला पोशाख बदलतो.
आम्ही 90 मिमी बदलण्याच्या प्रकल्पावर काय मोजले
30 wt% कॅल्शियम कार्बोनेटसह नाममात्र 90 मिमी सिंगल-स्क्रू एक्स्ट्रूडर प्रोसेसिंग पीपीसाठी EJS बदलण्याच्या प्रकल्पावर, ग्राहकाची प्रारंभिक विनंती जास्त कडकपणाची होती. बदली निर्दिष्ट करण्यापूर्वी आम्ही संपूर्ण फॉर्म्युलेशन, मूळ रेखाचित्र आणि जुन्या-भागाच्या परिमाणांचे पुनरावलोकन केले. आम्ही अक्षाच्या बाजूने स्क्रू आणि बॅरल मापन स्टेशन देखील जुळवले.
एका मीटरिंग-सेक्शन स्टेशनवर, जुनी फ्लाइट ओडी 89.65 मिमी आणि बॅरल आयडी 90.25 मिमी होती. व्यासाचा फरक 0.60 मिमी होता, जो 0.30 मिमीचा कोल्ड रेडियल क्लीयरन्स देतो. एकट्या स्क्रूकडे पाहिल्यास तंदुरुस्त प्रश्नाचा अर्धा भाग अनुत्तरीत राहिला असता: बॅरल बोअर देखील मोजलेल्या स्थितीचा भाग होता.
रिप्लेसमेंट स्पेसिफिकेशनमध्ये Colmonoy 83 फ्लाइट हार्डफेसिंगसह 38CrMoAlA स्क्रू आणि EJS04 अस्तर असलेली 42CrMo बॅरल बॉडी वापरली गेली. त्या संबंधित स्टेशनवर, नवीन फ्लाइट ओडी 89.95 मिमी आणि बॅरल आयडी 90.15 मिमी होता. त्यांचा फरक 0.20 मिमी होता, जे रेखांकनावर निर्दिष्ट 0.10 मिमी कोल्ड रेडियल क्लीयरन्स देते.
| मीटरिंग-विभागाचे मोजमाप | जुने भाग | बदली भाग |
|---|---|---|
| फ्लाइट OD | 89.65 मिमी | 89.95 मिमी |
| बॅरल आयडी | 90.25 मिमी | 90.15 मिमी |
| डायमेट्रल क्लीयरन्स | 0.60 मिमी | 0.20 मिमी |
| कोल्ड रेडियल क्लीयरन्स | 0.30 मिमी | 0.10 मिमी |
आम्ही त्या स्टेशनवर निर्दिष्ट फिट पुनर्संचयित केले, रेडियल-क्लियरन्स 0.20 मिमी कमी. इतर स्टेशन्स आणि मशीन इंटरफेसना त्यांची स्वतःची तपासणी आवश्यक आहे. रेखांकनाने स्क्रू आणि बॅरल सामग्री, संरक्षित क्षेत्रे आणि तपासणी आवश्यकता विभक्त केल्या, त्यामुळे बदली निर्णय भूमिती तसेच कडकपणा संबंधित आहे. ही मोजमाप शिस्त आहे जी उपयुक्त जीवन मूल्यमापनाची आवश्यकता आहे जी पुनरावृत्ती वाचनांना ट्रेंडमध्ये बदलू शकते.
गैर-युनिफॉर्म पोशाख खाते
प्रत्येक बॅरल क्रॉस-सेक्शनवर अनेक कोन मोजा आणि अंडाकृतीसह वैयक्तिक वाचन ठेवा. गणना केलेले गोलाकार मंजुरी एकतर्फी नुकसान, रनआउट किंवा विकृत बोअरचे पूर्णपणे वर्णन करत नाही. ट्विन स्क्रूसाठी, तपासणीने OEM च्या ट्विन-बोअर आणि इंटरमेशिंग भूमितीकडे देखील लक्ष दिले पाहिजे; एकच राउंड-बोर फॉर्म्युला त्या मूल्यांकनाची जागा घेऊ शकत नाही.
मशीन उत्पादकाच्या अलगाव, दाब-रिलीझ, हाताळणी आणि काढण्याच्या प्रक्रियेचे अनुसरण करा. पात्र कर्मचारी समर्थन आणि भागांची तपासणी करा. परिधान अहवाल हानीकारक साफसफाई, सुधारित प्रवेश किंवा असमर्थित उचलण्यावर अवलंबून नसावा.
5. पुनरावृत्ती तपासणीतून पोशाख दराची गणना करा
एक तपासणी वर्तमान परिमाणे स्थापित करते. दोन तुलनात्मक तपासणी मध्यांतर दर स्थापित करतात. ते दर बदलत आहेत की नाही हे पुढील तपासण्या दर्शवतात. मशीनचे एकूण वय किंवा वेगवेगळ्या स्पेअर पार्ट्सच्या मिश्रणाने नव्हे तर तपासणी दरम्यान सेट केलेल्या समान घटकाद्वारे जमा केलेले तास वापरा.
प्रत्येक स्टेशनसाठी, प्रति 1,000 ऑपरेटिंग तासांमध्ये मिमीमध्ये रेडियल-क्लिअरन्स वाढीची गणना करा:
दर = (वर्तमान रेडियल क्लीयरन्स - मागील रेडियल क्लीयरन्स) / तपासणी दरम्यान तास × 1,000
हा एकत्रित क्लिअरन्स-वाढीचा दर आहे. कोणता घटक योगदान देतो हे पाहण्यासाठी, स्क्रूच्या रेडियल नुकसानाची गणना करा(मागील OD - वर्तमान OD) / 2आणि बॅरलची रेडियल वाढ म्हणून(वर्तमान आयडी - मागील आयडी) / 2. जेव्हा स्थान, अभिमुखता आणि तपासणी परिस्थिती जुळतात तेव्हा ते दोन बदल क्लिअरन्स वाढीच्या बेरीज करतात.
अलीकडील अंतराल स्वतंत्रपणे वाचा
एकल गोलाकार-लिफाफा स्टेशनसाठी गृहीत तपासणी लॉगचा विचार करा. हे परिमाण गणना स्पष्ट करतात; ते EJS ऑपरेटिंग-लाइफ परिणाम किंवा स्वीकृती तपशील नाहीत.
| स्थापनेपासून तास | फ्लाइट OD | बॅरल आयडी | रेडियल क्लीयरन्स | मागील वाचन पासून रेट |
|---|---|---|---|---|
| 0 ता | 99.95 मिमी | 100.15 मिमी | 0.10 मिमी | बेसलाइन |
| 2,000 ता | 99.90 मिमी | 100.18 मिमी | 0.14 मिमी | 0.02 मिमी/1,000 ता |
| 4,000 ता | 99.82 मिमी | 100.22 मिमी | 0.20 मिमी | 0.03 मिमी/1,000 ता |
संपूर्ण 4,000 तासांमध्ये, सरासरी 0.025 मिमी/1,000 ता. नवीनतम मध्यांतर वेगवान आहे, 0.03 मिमी/1,000 ता. केवळ पूर्ण-आयुष्य सरासरी वापरणे हा बदल लपवेल. कारण तपासा आणि नियोजनासाठी योग्य पुराणमतवादी अलीकडील दर वापरा.
नवीनतम अंतराल 0.04 मिमी स्क्रू रेडियल लॉस आणि 0.02 मिमी बॅरल रेडियल ग्रोथमध्ये देखील विभक्त होतो. ते एकत्रितपणे 0.06 मिमी क्लिअरन्स वाढ स्पष्ट करतात. हे मेंटेनन्स टीमला सामान्यतः कोणता घटक प्रथम परिधान करतो यापेक्षा अधिक उपयुक्त प्रश्न देतो: या ओळीवर कोणता घटक योगदान देत आहे?
अंदाज करण्यापूर्वी खोट्या ट्रेंडला नकार द्या
क्लीयरन्स मध्ये एक लहान स्पष्ट कपात याचा अर्थ असा नाही की जीर्ण धातू परत आली आहे. मापन स्थिती, तापमान, स्वच्छता, इन्स्ट्रुमेंट सेटिंग आणि ऑपरेटरची पुनरावृत्ती योग्यता तपासा. बदल पद्धतीच्या अनिश्चिततेमध्ये असल्यास, अनंत किंवा नकारात्मक उर्वरित आयुष्याची गणना करण्याऐवजी त्याचे निराकरण न झालेले म्हणून अहवाल द्या.
प्रत्येक स्टेशनचा कल वेगळा ठेवा. संपूर्ण लांबीमध्ये कमी सरासरी खराब झालेले मिक्सर, संक्रमण किंवा डिस्चार्ज स्थान लपवू शकते. क्रॅक, पिटिंग आणि डिपॉझिट लॉस परिमाणांसह रेकॉर्ड करा; क्लीयरन्स-वाढीची गणना माफक दिसत असतानाही या परिस्थितींना कारवाईची आवश्यकता असू शकते.
6. पोशाख दर बदलण्याच्या योजनेत बदला
परिधान दर विशिष्ट स्थितीसाठी वेळेचा अंदाज लावतो जर ऑपरेटिंग परिस्थिती वाजवीपणे तुलना करता येत असेल. प्रथम OEM च्या लागू सेवा मर्यादा, भाग अट आणि प्रक्रिया कार्यप्रदर्शन लाइनने वितरित करणे आवश्यक आहे वापरून नियोजन मर्यादेवर सहमती दर्शवा. नवीन-भाग सहिष्णुता नवीन फिट परिभाषित करते; ते कमाल सेवा मंजूरी स्वयंचलितपणे परिभाषित करत नाही.
नियोजन मर्यादेपर्यंत तासांचा अंदाज लावा
जेव्हा दर mm/1,000 h मध्ये व्यक्त केला जातो:
अंदाजे उर्वरित तास = (रेडियल क्लीयरन्सचे नियोजन - वर्तमान रेडियल क्लीयरन्स) / अलीकडील दर × 1,000
वरील गृहीत लॉग सुरू ठेवा. या गणनेसाठी, समजा अभियांत्रिकी संघाने 0.30 मिमी रेडियल क्लीयरन्स हे त्याचे नियोजन अंतिम बिंदू म्हणून निवडले आहे. वर्तमान मूल्य 0.20 मिमी आहे, 0.10 मिमी त्या शेवटच्या बिंदूवर सोडले आहे. 0.03 मिमी/1,000 ता, अंदाजे अंदाजे 3,300 ऑपरेटिंग तास आहेत. 0.30 मिमी मूल्य हे या उदाहरणासाठी एक गृहितक आहे, सामान्य बदली थ्रेशोल्ड नाही.
जर अलीकडील दर 0.06 मिमी/1,000 ताशी दुप्पट झाला, तर समान भत्ता अंदाजे 1,700 तास देतो. उर्वरित साहित्य भत्ता बदलला नाही; ते वापरण्यासाठी अपेक्षित वेळ आहे. कोणताही परिणाम क्रॅक, अचानक संपर्क नुकसान किंवा अस्वीकार्य उत्पादन गुणवत्ता लवकर येण्यापासून संरक्षण करत नाही.
जेव्हा कर्तव्य बदलते तेव्हा गणना रीसेट करा
भरलेल्या सामग्रीवर स्विचद्वारे क्लीन-रेझिन रेकॉर्ड एक्स्ट्रापोलेट करू नका. बदल चिन्हांकित करा आणि एक नवीन इंटरव्हल ट्रेंड स्थापित करा. रीसायक्लेटचा नवीन स्रोत, उच्च फिलर लोडिंग, भिन्न दाब मागणी किंवा सतत ऑपरेटिंग समायोजन हे अंदाजाचे पुनरावलोकन करण्याचे कारण म्हणून उपचार करा.
कोणतीही नवीन-स्थिती मोजमाप अस्तित्वात नसल्यास, लागू नियंत्रित रेखाचित्र वर्तमान परिमाणांचे मूल्यांकन करण्यात मदत करू शकते. अज्ञात कालावधीत किती परिधान झाले हे सिद्ध करू शकत नाही. त्यानंतरच्या तुलनात्मक तपासणीसाठी वर्तमान तपासणीचा संदर्भ बनवा; केवळ नाममात्र व्यासापासून ऐतिहासिक दर शोधू नका.
शटडाउनपासून मागे काम करा
- पूर्वीची गुणवत्ता किंवा सुरक्षितता मर्यादांसह हस्तक्षेप नियंत्रित करणारे स्टेशन किंवा स्थिती ओळखा.
- शटडाउनसह, नियोजित उत्पादन वेळापत्रक वापरून अंदाजे ऑपरेटिंग तासांना कॅलेंडर वेळेत रूपांतरित करा.
- रेखांकन, फॉर्म्युलेशन आणि दुरुस्ती किंवा नवीन भाग आवश्यक आहे की नाही याची पुष्टी करा.
- वास्तविक ऑर्डरसाठी वर्तमान उत्पादन, तपासणी आणि वाहतूक वेळा मिळवा.
- स्थापनेची क्षमता राखून ठेवा आणि अंदाज अनिश्चितता आणि वितरण जोखमीसाठी बफरला अनुमती द्या.
अपेक्षित हस्तक्षेपापूर्वी पुढील तपासणी निवडा, त्याच्या मध्यांतराने पोशाख ट्रेंड आणि उत्पादन गंभीरतेवर आधारित. वेगाने बदलणारा ट्रेंड पूर्वीच्या पुनर्मूल्यांकनाची गरज आहे. अंदाज एक देखभाल नियोजन इनपुट आहे, चेतावणी चिन्हांद्वारे चालवण्याची परवानगी नाही.
7. स्क्रू, बॅरल किंवा दोन्ही बदला?
एक जोडी म्हणून फिटचे मूल्यांकन करा, परंतु दोन्ही भाग एकत्र खरेदी केले पाहिजेत असे समजू नका. रिप्लेसमेंट स्क्रूसाठी साउंड बॅरल योग्य असू शकते. जीर्ण बॅरल पहिल्या रनपासून नवीन स्क्रूभोवती जास्त क्लिअरन्स सोडू शकते. निर्णयासाठी मोजलेले बोर नकाशा, प्रस्तावित स्क्रूचे परिमाण आणि ठेवलेल्या घटकाची स्थिती आवश्यक आहे.
| निर्णय | पुढे जाण्यापूर्वी पुरावे आवश्यक आहेत |
|---|---|
| सुरू ठेवा आणि निरीक्षण करा | मंजूर परिमाणे आणि स्थिती, स्वीकार्य उत्पादन, स्थिर प्रक्रिया आणि अनुसूचित पुनर्मूल्यांकन |
| फक्त स्क्रू पुन्हा तयार करा किंवा पुनर्स्थित करा | दुरुस्त करण्यायोग्य किंवा बदलण्यायोग्य स्क्रू भूमिती, एक योग्य बॅरल आणि सत्यापित परिणामी फिट |
| फक्त बॅरल दुरुस्त करा किंवा बदला | एक योग्य राखून ठेवलेला स्क्रू, एक अभियांत्रिकी-मंजूर बॅरल सोल्यूशन आणि तपासलेले संरेखन |
| दोन्ही भागांना संबोधित करा | दोन्ही स्वीकारार्ह स्थितीच्या बाहेर आहेत, किंवा त्यांची एकत्रित भूमिती आवश्यक फिट पूर्ण करू शकत नाही |
काय पुनर्बांधणी पुनर्संचयित करेल ते तपासा
दुरुस्तीचा प्रस्ताव स्वीकारण्यापूर्वी, पुनर्संचयित परिमाणे, कार्यरत मिश्र धातु, संरक्षित क्षेत्र आणि तपासणी आवश्यकता ओळखा. कोर, सरळपणा, क्रॅक आणि मागील दुरुस्तीचे मूल्यांकन करा. हार्डफेसिंगचा दुसरा अनुप्रयोग संपूर्ण स्क्रू नवीन बनवतो असे गृहीत धरू नका.
त्याचप्रमाणे, मशीनिंगद्वारे बॅरल बोअर मोठे करणे स्वतःच त्याची मूळ मंजुरी पुनर्संचयित करू शकत नाही. कोणत्याही बदलासाठी सुसंगत स्क्रू भूमिती आणि व्यवहार्य बॅरल दुरुस्ती डिझाइन आवश्यक आहे. पसंतीचा मार्ग बनवण्यापूर्वी वैयक्तिक भागासाठी दुरुस्तीची क्षमता आणि योग्यतेची पुष्टी करा.
उपयुक्त उत्पादनाची तुलना करा, फक्त बीजक किंमत नाही
प्रस्तावित शटडाउन होईपर्यंत सुरू ठेवण्याच्या खर्चाचा अंदाज लावा: गमावलेले विक्रीयोग्य आउटपुट, अतिरिक्त स्क्रॅप, अतिरिक्त ऊर्जा आणि कोणतेही वेळापत्रक व्यत्यय. समान नुकसान दोनदा मोजणे टाळा, जसे की गमावलेले उत्पादन मूल्य आणि त्याची संपूर्ण विक्री महसूल. दुरुस्ती किंवा बदलीसाठी कारखान्याच्या स्वतःच्या खर्चाचा आधार आणि वास्तविक कोट वापरा.
जेव्हा कोर आणि भूमिती योग्य असतात आणि पुनर्संचयित तपशील कर्तव्य पूर्ण करतात तेव्हा दुरुस्ती आकर्षक असू शकते. संरचनात्मक नुकसान, फॉर्म्युलेशन बदल किंवा अनुपयुक्त मूळ डिझाइन नंतर नवीन उत्पादन श्रेयस्कर असू शकते. फक्त मागील खरेदीची पुनरावृत्ती करण्याऐवजी निवडलेल्या मार्गाने समस्येचे निराकरण का केले पाहिजे याची नोंद करा. दEJS खरेदीदार मार्गदर्शकबदली तपशीलामध्ये समाविष्ट करण्यासाठी रेखाचित्र आणि तपासणी माहिती सेट करते.
8. समस्या न लपवता उपयुक्त आयुष्य वाढवा
प्रत्येक प्रतिबंधात्मक कृती निरीक्षण केलेल्या जोखमीशी जुळवा. धातूच्या दूषिततेला स्क्रूपर्यंत पोहोचण्यापूर्वी नियंत्रण आवश्यक आहे, योग्य वेगळे करणे आणि सामग्री हाताळण्याच्या पद्धती वापरून. डाउनस्ट्रीम मेल्ट स्क्रीनची स्थिती आणि कार्य भिन्न आहे; ते अपस्ट्रीम स्क्रू विभागांमधून दूषित पदार्थांना प्रथम जाण्यापासून रोखू शकत नाही.
बदललेल्या फॉर्म्युलेशनसाठी, उत्पादनाची मागणी वाढण्यापूर्वी कार्यरत मिश्रधातू आणि वितळण्याची भूमिती यांचे पुनरावलोकन करा. सतत एकतर्फी स्कोअरिंगसाठी, संरेखन, बॅरल समर्थन आणि स्क्रू स्थिती तपासा. आवर्ती ठेवींसाठी, प्रत्येक गडद चिन्हाला आयामी पोशाख मानण्यापेक्षा सामग्रीच्या प्रक्रियेची परिस्थिती आणि मशीनची साफसफाईची प्रक्रिया तपासा.
रोटेशनपूर्वी OEM च्या वॉर्म-अप आणि भिजवण्याच्या सूचनांचे अनुसरण करा. घटक धातू शास्त्राशी सुसंगत साफसफाईच्या पद्धती वापरा. जेथे हीटिंग किंवा कूलिंगच्या दोषांमुळे ऑपरेशनवर परिणाम झाला असेल, तेथे बदली सामग्री पुरेशी आहे की नाही हे ठरवण्यापूर्वी त्या दुरुस्त करा. या क्रिया ऑपरेटिंग वातावरणास संबोधित करतात; जेव्हा मोजमाप प्रवेगक पोशाख दर्शवतात तेव्हा ते तपासणी मध्यांतर वाढवण्याचे समर्थन करत नाहीत.
मापन इतिहास वापरण्यायोग्य बनवा
प्रत्येक स्क्रू आणि बॅरलला वेगळी ओळख द्या. बेसलाइन परिमाणे ठेवा, दुरुस्तीचा इतिहास आणि कार्यरत मिश्र धातु त्या ओळखीशी संलग्न करा जेव्हा भाग मशीन दरम्यान हलतात. दुरुस्ती किंवा बदलीनंतर, नवीन आयामी संदर्भ सुरू करा आणि तुलनासाठी मागील रेकॉर्ड कायम ठेवा. स्टेशनचे नाव आणि अभिमुखतेसह छायाचित्रे जतन करा जेणेकरून नंतरच्या तपासणीत तेच वैशिष्ट्य शोधता येईल.
EJS त्याच्या स्क्रू बॅरल्ससाठी सामग्री प्रमाणपत्रे आणि तपासणी अहवाल पुरवते, वर वर्णन केल्याप्रमाणेद्विधातू उत्पादन पृष्ठ. स्थापना रेकॉर्डसह आयामी तपासणी अहवाल राखून ठेवा; केवळ उत्पादन वर्णनापेक्षा ते भविष्यातील पोशाख निर्णयांसाठी अधिक उपयुक्त आहे.
मूल्यांकनासाठी, मशीनचे मॉडेल, नियंत्रित रेखाचित्र, राळ आणि फिलर माहिती, स्थापित केलेल्या भागांवर तास, संबंधित आयडी/ओडी रीडिंग, तपासणी परिस्थिती, नुकसान छायाचित्रे आणि उत्पादन लक्षणे पाठवा. ओळीने काय साध्य करणे आवश्यक आहे ते समाविष्ट करा. संपर्क कराEJS उद्योगयेथेsales@ejsscrewbarrel.comत्या मापन पॅकसह जेणेकरून चर्चा वास्तविक फिट आणि कर्तव्यासह सुरू होऊ शकेल.
मोजमाप चौकशी तयार करा
स्थापित केलेले भाग आणि आपल्याकडे असलेल्या मोजमापांचे वर्णन करा. बटण EJS ला ईमेल ड्राफ्ट उघडते; पाठवण्यापूर्वी तुम्ही रेखाचित्रे आणि छायाचित्रे संलग्न करू शकता.
9. वारंवार विचारले जाणारे प्रश्न
एक्सट्रूडर स्क्रू बॅरल किती काळ टिकते?
सेवा जीवन फॉर्म्युलेशन, बांधकाम, भूमिती, भार आणि ओळीपासून आवश्यक कामगिरीवर अवलंबून असते. उर्वरित आयुष्याचा अंदाज लावण्यासाठी, संबंधित स्क्रू आणि बॅरल मोजमापांची पुनरावृत्ती करा, अलीकडील पोशाख दराची गणना करा आणि उत्पादन ट्रेंड तपासताना ते मंजूर नियोजन मर्यादेपर्यंत प्रोजेक्ट करा.
बाईमेटलिक स्क्रू बॅरल नेहमीच जास्त काळ टिकते का?
योग्यरित्या निवडलेले द्विधातू काम करणारे मिश्र धातु अपघर्षक किंवा संक्षारक कर्तव्यास संबोधित करू शकते. केवळ बांधकाम नाव दीर्घ आयुष्य स्थापित करत नाही. मिश्रधातूची सुसंगतता, भूमिती, संरेखन आणि ऑपरेटिंग परिस्थिती अजूनही महत्त्वाची आहे; थर जाडी हा आजीवन गुणक नाही.
स्क्रू किंवा बॅरल आधी झिजते का?
एकतर बदलीच्या निर्णयावर नियंत्रण ठेवू शकते. जुळणाऱ्या स्टेशनवर फ्लाइट OD आणि बॅरल आयडी मोजा, नंतर बॅरल रेडियल ग्रोथपासून स्क्रू रेडियल नुकसान वेगळे करा. तुलनात्मक बांधकाम आणि ऑपरेटिंग पुराव्याशिवाय दुसऱ्या मशीनचे स्क्रू-टू-बॅरल जीवन गुणोत्तर लागू करू नका.
कोणत्या मंजुरीवर स्क्रू आणि बॅरल बदलले पाहिजे?
घटक स्थिती, उत्पादन गुणवत्ता आणि उत्पादन कार्यप्रदर्शन यावर आधारित लागू OEM सेवा मर्यादा आणि अभियांत्रिकी-मंजूर निर्णय वापरा. मर्यादा रेडियल आहे की डायमेट्रल आहे ते सांगा. एक मिलिमीटर मूल्य किंवा क्लीयरन्स मल्टिपल प्रत्येक व्यास आणि अनुप्रयोगास बसत नाही.
मी नवीन-स्थिती बेसलाइनशिवाय उर्वरित जीवनाचा अंदाज लावू शकतो?
तुम्ही लागू असलेल्या रेखाचित्रे आणि सेवा मर्यादांविरुद्ध सद्य स्थितीचे निरीक्षण करू शकता. मोजलेल्या पोशाख दराची गणना करण्यासाठी, वर्तमान तपासणीचा संदर्भ म्हणून वापर करा आणि तुलनात्मक परिस्थितीत ज्ञात ऑपरेटिंग मध्यांतरानंतर त्याची पुनरावृत्ती करा. अज्ञात मूळ स्थिती विश्वसनीय ऐतिहासिक दर स्थापित करू शकत नाही.
स्क्रू आणि बॅरल एकत्र बदलणे आवश्यक आहे?
नाही. दोन्हीचे मूल्यमापन करणे आवश्यक आहे, परंतु राखून ठेवलेला घटक योग्य असेल आणि परिणामी जुळलेली मंजुरी मंजूर आवश्यकता पूर्ण करते तेव्हा एक बदलणे योग्य असू शकते. दोन्ही खराब झाले असल्यास किंवा फिट अस्वीकार्य राहिल्यास, दोन्हीकडे लक्ष द्या.