एक्सट्रूजन स्क्रू कॉम्प्रेशन रेशो फीड विभागापासून मीटरिंग विभागापर्यंत चॅनेल व्हॉल्यूम कमी करण्याचे वर्णन करते. तुलनात्मक खेळपट्टी आणि चॅनेल भूमिती असलेल्या पारंपारिक स्क्रूवर, फीड चॅनेलची खोली मीटरिंग चॅनेल खोलीने भागलेली उपयुक्त अंदाजे देते. संपूर्ण रेखांकन आणि वास्तविक फीड स्थितींमधून बदली निवडा, केवळ प्रमाणानुसार नाही: 3:1 चिन्हांकित दोन स्क्रूमध्ये भिन्न चॅनेल खोली आणि संक्रमण प्रोफाइल असू शकतात.
द्वारेEJS उद्योग
- स्क्रू फ्लाइट व्यास आणि रूट व्यास पासून चॅनेल खोलीची गणना करा, बॅरल बोर नाही.
- दोन स्क्रू समतुल्य म्हणून स्वीकारण्यापूर्वी परिपूर्ण खोली आणि क्षेत्राच्या लांबीची तुलना करा.
- हॉपरमध्ये प्रवेश करणाऱ्या सामग्रीचे वर्णन करा, रीग्रिंड आकार आणि लोडिंगसह.
- गुणोत्तर बदलण्यापूर्वी आहार, वितळणे, निर्बंध आणि पोशाख तपासा.
- स्थिर उत्पादन मोजमापांसह प्रतिस्थापन सत्यापित करा, केवळ आरपीएम सेटिंग नाही.
स्क्रू कॉम्प्रेशन रेशो काय मोजतो?
पारंपारिक सिंगल स्क्रूमध्ये फीड विभाग, संक्रमण विभाग आणि मीटरिंग विभाग असतो. फीड चॅनेल घन सामग्री प्राप्त करते; वितळणे विकसित होत असताना संक्रमण चॅनेल भूमिती बदलते; मीटरिंग विभाग डिस्चार्जच्या दिशेने वितळतो. कम्प्रेशन रेशो या प्रक्रियेची सुरुवात आणि शेवट यांच्यातील भौमितिक संबंधाचे वर्णन करते. हे डाय प्रेशर, उत्पादनाची घनता किंवा मोटर कार्यक्षमता मोजत नाही.
साध्या स्थिर-पिच स्क्रूसाठी, कार्यशाळेची गणना अशी आहे:
संक्षेप प्रमाण ≈ फीड चॅनेल खोली / मीटरिंग चॅनेल खोली
अधिक सामान्य व्याख्या समतुल्य फ्लाइट्सपेक्षा चॅनेल व्हॉल्यूमची तुलना करते. खोलीच्या शॉर्टकटला तुलनात्मक खेळपट्टी आणि चॅनेल भूमिती आवश्यक आहे. जर ते बदलले तर, अचूक व्हॉल्यूमेट्रिक परिणाम म्हणून खोलीचे प्रमाण मानण्याऐवजी संबंधित खंडांचे मूल्यमापन करण्यासाठी रेखाचित्र वापरा.ॲलन ग्रिफचे स्क्रू भूमितीचे स्पष्टीकरणहा फरक करतो आणि वास्तविक खोलीशिवाय गुणोत्तरावर अवलंबून राहण्याविरुद्ध चेतावणी देतो.
L/D काहीतरी वेगळे वर्णन करते: प्रभावी कामकाजाची लांबी स्क्रूच्या बाहेरील व्यासाने भागली जाते. 2,700 मिमीची कार्यरत लांबी आणि 90 मिमी व्यास 30:1 देते. निर्मात्याची कार्य लांबी कोठे सुरू होते आणि समाप्त होते याची पुष्टी करा. ड्राइव्ह एक्स्टेंशन मेकॅनिकल ड्रॉईंगशी संबंधित आहे परंतु शांतपणे अतिरिक्त प्रक्रिया लांबी बनू नये.
"90 mm, 30:1, 3:1" असे वाचन केलेले स्पेसिफिकेशन त्यामुळे भरीव माहिती गहाळ ठेवते. हे फीडची खोली, मीटरिंग खोली, संक्रमण लांबी, खेळपट्टीतील बदल किंवा मिश्रित भूमिती ओळखत नाही. स्थापित केलेल्या स्क्रूसह बदली कोटची तुलना करण्यापूर्वी त्या परिमाणे विचारा. विस्तृत खरेदी चेकलिस्टसाठी, पहाEJS extruder स्क्रू बॅरल मार्गदर्शक.
स्क्रू ड्रॉईंगमधून कॉम्प्रेशन रेशोची गणना कशी करावी
पारंपारिक, सिंगल-स्टार्ट डिझाइनसह प्रारंभ करा ज्याच्या फीड आणि मीटरिंग चॅनेलमध्ये तुलनात्मक खेळपट्टी आणि फ्लाइट भूमिती आहे. प्रत्येक विभागाचा स्थिर-खोली भाग शोधा. टेपरच्या आत फीड रीडिंग किंवा मीटरिंग रीडिंग मिक्सर, रिलीफ किंवा खराब झालेल्या काठावरून घेऊ नका.
प्रत्येक स्थानासाठी, रेडियल चॅनेल खोलीची गणना करा:
चॅनेलची खोली = (व्यासाच्या बाहेर फ्लाइट − रूट व्यास) / 2
दोन बाबींनी भागाकार कारण दोन्ही मापे व्यास आहेत. व्यासाचा फरक वापरल्याने नोंदवलेली खोली थेट दुप्पट होते, जरी दोन समान चुकीची खोली विभागली गेल्यावर त्रुटी अदृश्य होऊ शकते. उत्पादन परिमाण चुकीचे असताना गुणोत्तर योग्य दिसू शकते.
काम केलेले 90 मिमी उदाहरण
खालील परिमाणे एक गृहित गणना उदाहरण आहेत, शिफारस केलेले स्क्रू डिझाइन किंवा उत्पादन चाचणी नाही.
| परिमाण | फीड विभाग | मीटरिंग विभाग |
|---|---|---|
| फ्लाइट बाहेर व्यास | 90 मिमी | 90 मिमी |
| रूट व्यास | 72 मिमी | 84 मिमी |
| गणना केलेली चॅनेल खोली | (90 − 72) / 2 = 9 मिमी | (90 − 84) / 2 = 3 मिमी |
| अंदाजे कॉम्प्रेशन रेशो | ९ / ३ = ३:१ | समान खोली-गुणोत्तर गणना |
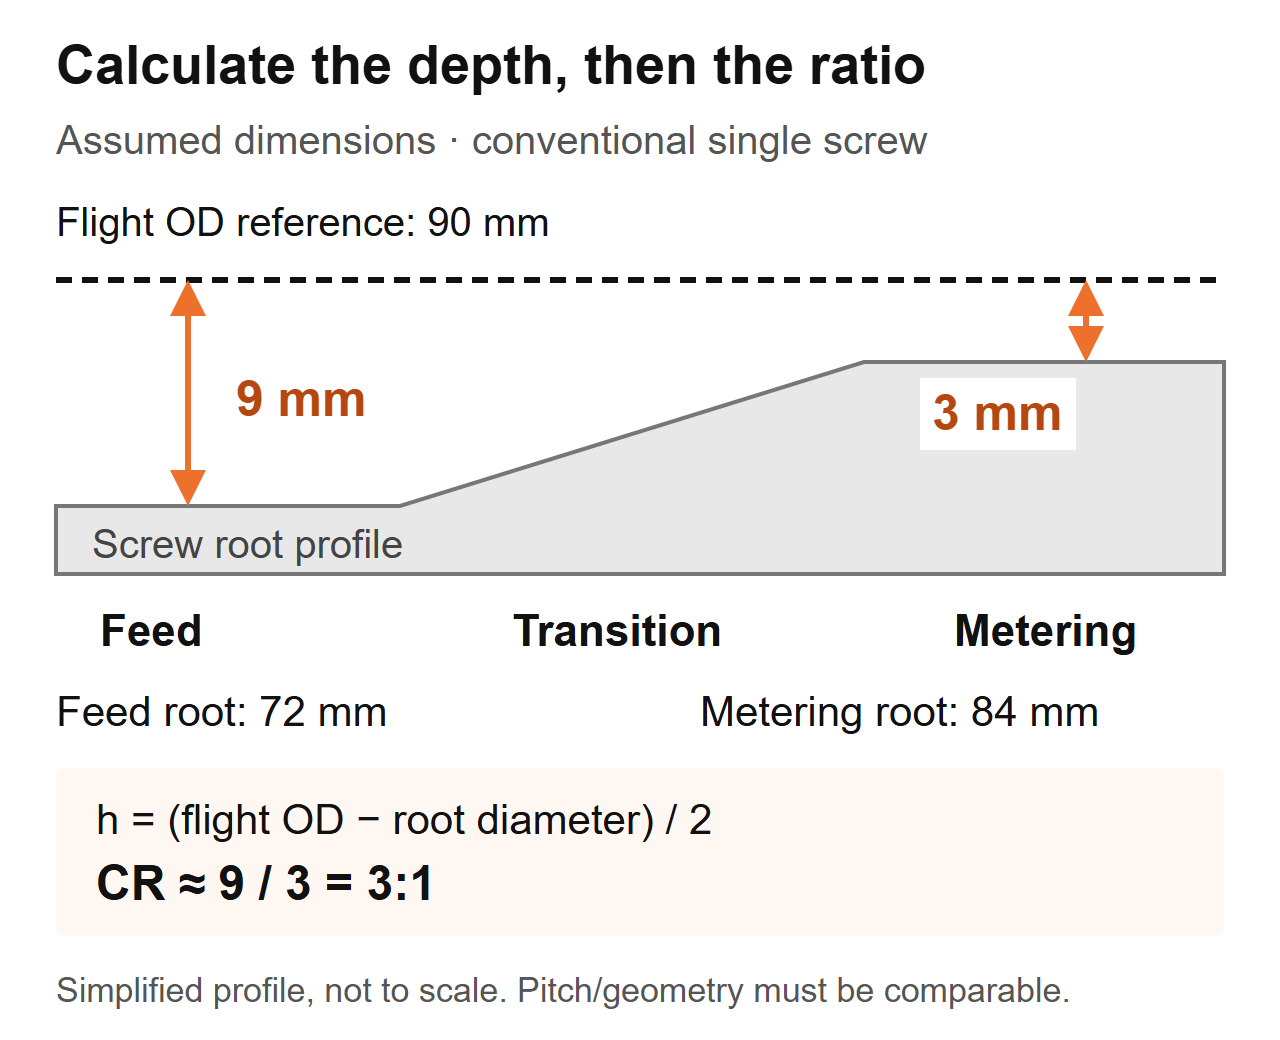 गणना योजनाबद्ध: पारंपारिक स्क्रूसाठी गृहीत परिमाण. प्रोफाइल सरलीकृत आहे आणि उत्पादन रेखाचित्र नाही.
तुम्ही काढलेल्या स्क्रूचे निरीक्षण करत असल्यास, अक्षीय स्थान, मोजलेले फ्लाइट व्यास आणि रूट व्यास एकत्र रेकॉर्ड करा. मशीनच्या अलगाव आणि सुरक्षित-काढण्याच्या प्रक्रियेचे अनुसरण करा, पृष्ठभाग न बदलता घटक स्वच्छ करा आणि योग्य कॅलिब्रेटेड उपकरणे वापरा. निर्मात्याच्या तपासणी प्रक्रियेस मापन पद्धत आणि स्वीकृती निकष निर्धारित करू द्या.
व्यासाच्या बाहेरील फ्लाइटसाठी आतल्या व्यासाची बॅरल बदलू नका. त्या गणनेमध्ये स्क्रू-टू-बॅरल क्लिअरन्सचा समावेश होतो. जीर्ण झालेल्या भागावर, मोजलेली भूमिती अद्याप मूळ डिझाइनचे प्रतिनिधित्व करते असे गृहीत धरू नका: कमी फ्लाइट व्यास खोलीची गणना बदलते. मूळ रेखाचित्र मिळवा आणि स्वतंत्रपणे बॅरल पोशाख मोजा. दईजेएस सेवा-जीवन मार्गदर्शकजुळणारे स्क्रू आणि बॅरल मोजमाप महत्त्वाचे का आहे हे स्पष्ट करते.
दोन 3:1 स्क्रू वेगळ्या पद्धतीने का करू शकतात
गुणोत्तर कोणत्याही चॅनेलचा आकार ओळखत नाही. त्याच गृहीत धरलेल्या 90 मिमी उदाहरणामध्ये, दुसऱ्या स्क्रूमध्ये फीड रूट 84 मिमी आणि मीटरिंग रूट 88 मिमी असू शकते. त्याची खोली 3 मिमी आणि 1 मिमी असेल, त्यामुळे त्याचे खोलीचे प्रमाण देखील 3:1 असेल. ही 9 मिमी/3 मिमी स्क्रूची मितीय प्रत नसेल.
| तुलना आयटम | गृहीत स्क्रू ए | गृहीत स्क्रू बी | खरेदीदार काय स्थापित करू शकतो |
|---|---|---|---|
| फ्लाइट बाहेर व्यास | 90 मिमी | 90 मिमी | समान नाममात्र स्क्रू व्यास |
| फीड चॅनेल खोली | 9 मिमी | 3 मिमी | भिन्न परिपूर्ण फीड भूमिती |
| मीटरिंग चॅनेल खोली | 3 मिमी | 1 मिमी | भिन्न निरपेक्ष मीटरिंग भूमिती |
| अंदाजे खोली प्रमाण | ३:१ | ३:१ | समान गुणोत्तर, समान स्क्रू नाही |
| संक्रमण लांबी आणि खेळपट्टी | निर्दिष्ट नाही | निर्दिष्ट नाही | कामगिरीची तुलना अपूर्ण राहते |
हे उदाहरण केवळ मितीय निष्कर्षाचे समर्थन करते. हे थ्रूपुट फरक, वितळणे-तापमानातील फरक किंवा कोणत्या स्क्रूने तुमची राळ चालवावी हे स्थापित करत नाही. त्या प्रश्नांसाठी उर्वरित भूमिती आणि ऑपरेटिंग परिस्थिती आवश्यक आहे.
रिप्लेसमेंटला त्याच स्पेसिफिकेशनमध्ये उद्धृत केल्यावर आम्ही काय तपासतो
EJS बदलण्याच्या कामात, दोन स्क्रू समान व्यासाचे, L/D आणि 3:1 कॉम्प्रेशन रेशो घेऊन गेले, तरीही एक स्वच्छ झाला तर दुसरा उष्णता-संवेदनशील कंपाऊंड जास्त गरम झाला. त्यांचे संक्रमण विभाग वेगवेगळ्या स्थानांवर सुरू झाले आणि त्यांची लांबी भिन्न होती. म्हणून आम्ही झोन प्रोफाइलची तुलना करतो, केवळ अवतरणावरील संख्यांशी नाही.
बदली रेखांकनावर, फीड विभाग कोठे संपतो आणि मीटरिंग कुठे सुरू होते हे चिन्हांकित करा. नंतर त्या मध्यांतरासह खोलीची तुलना करा. गुणोत्तर अंतिम बिंदू देते; प्रोफाइल त्यांच्या दरम्यान चॅनेल कसे बदलते ते दर्शवते. दोन्हीपैकी एकाला पर्याय नाही.
यामुळेच "कंप्रेशन वाढवा" ही एक अपूर्ण डिझाइन सूचना आहे. फीडची खोली वाढवणे आणि मीटरिंगची खोली कमी करणे या दोन्हीमुळे गुणोत्तर वाढते, परंतु ते स्क्रूचे वेगवेगळे भाग बदलतात. कोणते परिमाण बदलते, काय अपरिवर्तित राहते आणि कोणत्या मोजलेल्या समस्येचे निराकरण करण्याचा हेतू आहे ते निर्दिष्ट करा. अन्यथा, पुरवठादार आणि उत्पादन संघ वेगवेगळ्या सुधारणांवर चर्चा करत असतील.
राळ, फीड फॉर्म आणि फिलर्स निर्णयावर कसा परिणाम करतात
पॉलिमर नाव संपूर्ण फीड तपशील नाही. ग्रेड, ॲडिटीव्ह, कण फॉर्म, ओलावा तयार करणे आणि मिश्रणाची सुसंगतता रेकॉर्ड करा. पेलेट्स, ग्राउंड एज ट्रिम आणि अनियमित फ्लेक्स फीड थ्रोटमध्ये वेगळ्या पद्धतीने वागताना समान पॉलिमर नाव धारण करू शकतात.जिम फ्रँकलंडची कॉम्प्रेशन-रेशो चर्चापुरेसा निवड नियम म्हणून राळ प्रकाराचा उपचार करण्याऐवजी मोठ्या प्रमाणात घनता आणि घर्षण यासह आहार आणि वितळणे यांचा समावेश होतो.
फीड बदलल्यावर पहिला प्रश्न आम्ही विचारतो
EJS चौकशीमध्ये 90 मिमी स्क्रू, 30:1 L/D आणि 3:1 कॉम्प्रेशन रेशो यांचा समावेश होता. रेषेचा वाढता डाई प्रेशर आणि भिंतीची विसंगत जाडी होती, आणि सुरुवातीची विनंती कथितपणे जीर्ण झालेल्या स्क्रूची कॉपी करण्याची होती. मूळ उत्पादन सेटअपच्या तुलनेत आता हॉपरमध्ये काय प्रवेश केला हे आम्ही विचारले. वनस्पतीने फीडमध्ये स्वतःची धार ट्रिम मिसळण्यास सुरुवात केली होती. बदल न केलेले रेखाचित्र स्वीकारण्यापूर्वी ते बदल बदली तपशीलामध्ये होते.
तुमच्या स्वत:च्या ओळीसाठी, प्रत्येक गोष्टीचे "रीसायकल केलेले प्लास्टिक" असे वर्णन करण्याऐवजी प्रातिनिधिक फीडचे नमुने गोळा करा. परिभाषित कंटेनर, भरण्याची पद्धत आणि वजन प्रक्रिया वापरून सैल मोठ्या प्रमाणात घनता मोजा. सामग्री मुक्तपणे ओतली किंवा कॉम्पॅक्ट केली गेली की नाही हे रेकॉर्ड करा; भिन्न पद्धतींनी उत्पादित केलेल्या दोन परिणामांची तुलना करू नका. स्केलसह छायाचित्रे समाविष्ट करा आणि मिश्रण पद्धत लक्षात घ्या.
| फीडची स्थिती | गोळा करण्यासाठी माहिती | निराकरण करण्यासाठी डिझाइन प्रश्न |
|---|---|---|
| व्हर्जिन गोळ्या | ग्रेड, गोळ्याचा आकार, तयारी आणि वर्तमान स्थिर सेटिंग्ज | प्रस्थापित भूमिती अजूनही या कर्तव्यासाठी योग्य आहे का? |
| पेलेट/रीग्राइंड मिश्रण | मिश्रण प्रमाण, कण-आकाराचा प्रसार, बल्क-घनता सुसंगतता | फीड संपूर्ण रनमध्ये एकसमान राहते का? |
| फिल्म फ्लेक किंवा धार ट्रिम | आकार, आहार पद्धत, ब्रिजिंग निरीक्षणे आणि मोठ्या प्रमाणात घनता | फीड विभाग भरवशाच्या पद्धतीने भरता येईल का? |
| पावडर किंवा कोरडे मिश्रण | सूत्रीकरण, प्रवाह वर्तन आणि फीड-सिस्टम तपशील | या सामग्रीसाठी खाद्य व्यवस्था योग्य आहे का? |
| भरलेले कंपाऊंड | फिलर प्रकार आणि प्रमाण, तयारी आणि पोशाख इतिहास | वितळणे, उष्णता आणि परिधान आवश्यकता एकत्र काय आहेत? |
"कमी बल्क घनतेला नेहमी उच्च गुणोत्तर आवश्यक असते" म्हणून हे सारणी वाचू नका. भूमिती बदल आपोआप ब्रिजिंग, पृथक्करण किंवा विसंगत फीडर दुरुस्त करू शकत नाही. तसेच कम्प्रेशन रेशियोवरून रेझिस्टन्स निवडला जाऊ नये. चे पुनरावलोकन कराEJS स्क्रू बॅरल साहित्य मार्गदर्शकजेव्हा फॉर्म्युलेशन बदलते तेव्हा स्वतंत्रपणे.
खूप उच्च किंवा खूप कमी? स्क्रू बदलण्यापूर्वी प्रक्रियेचे निदान करा
दबाव वाढणे, न वितळलेले कण आणि वाढणारे वितळलेले तापमान ही तपासण्याची कारणे आहेत. ते कॉम्प्रेशन रेशोचे मोजमाप नाहीत. उपयुक्त निदान क्रम म्हणजे व्यत्यय फीडिंग, वितळणे, डाउनस्ट्रीम प्रतिबंध किंवा जीर्ण यांत्रिक भूमितीपासून सुरू होते की नाही हे स्थापित करणे.
प्रथम समान सामग्री आणि उत्पादन वापरून स्थिर ऐतिहासिक रनशी तुलना करा. डाय, स्क्रीन व्यवस्था आणि मापन स्थाने सुसंगत ठेवा. वास्तविक आउटपुट, स्क्रूचा वेग, वितळलेले तापमान, दाब, ड्राइव्ह लोड आणि दृश्यमान दोष एकत्र रेकॉर्ड करा. फक्त बॅरल तापमान सेटिंग्ज वितळलेले तापमान स्थापित करत नाहीत.
| निरीक्षण | भूमिती बदलण्यापूर्वी तपासतो | विनंतीमध्ये समाविष्ट करण्यासाठी पुरावा |
|---|---|---|
| प्रेशर आणि आउटपुटमध्ये चढ-उतार होतात | हॉपर पुरवठा, ब्रिजिंग, फीडर सुसंगतता, मिश्रण बदल आणि प्रतिबंध | वेळ-संरेखित गती, दाब आणि आउटपुट रेकॉर्ड |
| न वितळलेले कण दिसतात | फीड दर, वितळण्याची स्थिती, राळ बदल, ऑपरेटिंग गती आणि स्क्रू प्रोफाइल | रेकॉर्ड केलेल्या ऑपरेटिंग पॉइंटशी जोडलेले नमुने किंवा फोटो |
| वितळण्याचे तापमान जास्त आहे | वास्तविक मेल्ट रीडिंग, वेग, प्रतिबंध, कूलिंग आणि मिक्सरची स्थिती | मापन पद्धत, स्थान आणि स्थिर-रन रीडिंग |
| आउटपुट अपरिवर्तित rpm वर येते | वास्तविक फीड सप्लाय, रेझिन कंडिशन, डाय/स्क्रीन आणि मॅचिंग स्क्रू/बॅरल वेअर | प्रति आरपीएम आउटपुट अधिक देखभाल आणि मापन रेकॉर्ड |
| काळे डाग किंवा रंग वाढतो | साहित्य इतिहास, अस्वच्छ क्षेत्र, निवास परिस्थिती आणि स्वच्छता | दोष नमुना आणि जेव्हा ते धावताना दिसते |
उच्च गुणोत्तर ही स्वयंचलित सुधारणा का नाही
लिन जिन आणि मार्क ए. स्पाल्डिंग यांनी 2.0 ते 3.6 पर्यंत 2.5-इंच एक्सट्रूडर आणि पाच कॉम्प्रेशन रेशो वापरून नियंत्रित LLDPE अभ्यास नोंदवला. फीडची खोली बदलली असताना मीटरिंगची खोली 0.125 इंच राहिली. 110 ते 150 rpm वर, उच्च-गुणोत्तर स्क्रू कमी-गुणोत्तर डिझाइनपेक्षा सुमारे 5 ते 10°C जास्त वितळणारे तापमान तयार करतात. हे त्या उपकरणे, राळ आणि प्रयोगाचे परिणाम आहेत, EJS बदलीसाठी तापमानाचा अंदाज नाही. लेखक पहासंक्षेप-गुणोत्तर कामगिरी अभ्यास.
एक वेगळामार्क ए. स्पाल्डिंग द्वारे समस्यानिवारण उदाहरण3.1 च्या पहिल्या टप्प्यातील गुणोत्तरासह 6-इंच, दोन-स्टेज ABS एक्स्ट्रुजन स्क्रूचे वर्णन करते. न वितळलेल्या सामग्रीने सर्पिल धरणात अडथळा आणला; प्रस्तावित बदलीने ते प्रमाण 2.5 पर्यंत कमी केले. हा वितळण्याच्या समस्येसाठी विशिष्ट डिझाइन प्रतिसाद होता, सार्वत्रिक ABS शिफारस नाही.
अभियांत्रिकी प्रश्न तयार करण्यासाठी ती उदाहरणे वापरा: आवश्यक ऑपरेटिंग पॉईंटवर स्क्रू प्राप्त होणारे घन पदार्थ वितळवू शकतो का? एकतर उदाहरण सामान्य राळ-ते-गुणोत्तर चार्टमध्ये किंवा गृहीत EJS कार्यप्रदर्शन परिणामात बदलू नका.
जेव्हा एकल कॉम्प्रेशन-रेशियो संख्या पुरेशी नसते
साधी फीड-डेप्थ/मीटरिंग-डेप्थ तुलना परिभाषित स्क्रू भूमितीशी संबंधित आहे. ते वापरण्यापूर्वी, स्क्रू प्रकार आणि फीडिंग व्यवस्था ओळखा. एका डिझाईनसाठी नोंदवलेल्या गुणोत्तराचा अर्थ दुसऱ्यावर समान गोष्ट असू शकत नाही.
एक अडथळा स्क्रू सामग्रीला घन आणि वितळलेल्या चॅनेलमध्ये विभाजित करतो. त्याच्या वर्णनासाठी चॅनेल व्यवस्था आणि अडथळा भूमिती आवश्यक आहे, केवळ दोन पारंपरिक मूळ मोजमापांची नाही. व्हेंटेड टू-स्टेज स्क्रूमध्ये एकापेक्षा जास्त प्रक्रिया स्टेज असतात; उद्धृत संक्षेप गुणोत्तर कोणत्या टप्प्याचे वर्णन करते ते विचारा. त्या संपूर्ण डिझाइनचा भाग म्हणून व्हेंट क्षेत्र आणि डाउनस्ट्रीम पंपिंग विभागाचे मूल्यांकन करणे आवश्यक आहे.ग्रिफची स्क्रू-डिझाइन चर्चाबॅरिअर चॅनेल, दोन-स्टेज स्क्रू आणि ग्रूव्हड बॅरल्सचे वेगळे फीडिंग वर्तन कव्हर करते.
त्याचप्रमाणे, पूर आहार हे नियंत्रित किंवा उपासमारीच्या आहारापासून वेगळे करा. फीडिंग मोड स्पेसिफिकेशनमध्ये लिहा. अन्यथा पुरवठादार पूर्ण फीड चॅनेलचे मूल्यांकन करू शकतो जेव्हा स्थापित प्रक्रिया नियंत्रित वस्तुमान प्रवाह प्रदान करते. हे स्पष्ट करण्यासाठी एक सीमा अट आहे, भिन्न सार्वत्रिक गुणोत्तर लागू करण्याचे कारण नाही.
ट्विन-स्क्रू एक्सट्रूडर्सना त्यांची स्वतःची भूमिती आणि प्रक्रिया वर्णन देखील आवश्यक आहे. पारंपारिक सिंगल-स्क्रू डेप्थ शॉर्टकट इंटरमेशिंग जोडीला लागू करू नका आणि असे गृहीत धरा की ते संपूर्ण कॉम्प्रेशन वर्तन कॅप्चर करते. स्क्रू व्यवस्था, रोटेशन मोड, घटक किंवा फ्लाइट प्रोफाइल आणि निर्माता रेखाचित्र प्रदान करा.
तपशील अस्पष्ट असताना हे प्रश्न वापरा:
- हे पारंपारिक, अडथळा, दोन-स्टेज किंवा ट्विन-स्क्रू डिझाइन आहे का?
- उद्धृत गुणोत्तर खोली किंवा चॅनेल खंडांवरून मोजले जाते?
- कोणते फीड आणि मीटरिंग स्थाने गणना परिभाषित करतात?
- त्या स्थानांमधील खेळपट्टी किंवा चॅनेल व्यवस्था बदलते का?
- स्थापित फीड सिस्टम डिझाइन गृहीतकेशी जुळते का?
मशिनिस्टला अंदाज न लावता विनिर्देशने त्या प्रश्नांची उत्तरे दिली पाहिजेत. ते शक्य नसल्यास, प्रत अधिकृत करण्यापूर्वी संपूर्ण प्रोफाइल मिळवा. "3:1" एकदा त्याची व्याख्या आणि अनुप्रयोग ज्ञात झाल्यानंतर उपयुक्त आहे.
आपण विद्यमान स्क्रू कॉपी करा किंवा ते पुन्हा डिझाइन करावे?
जेव्हा स्थापित भूमितीने समाधानकारक गुणवत्ता आणि आउटपुट दिले, कर्तव्य अपरिवर्तित असते आणि मोजलेले परिधान खराबतेचे स्पष्टीकरण देते तेव्हा अपरिवर्तित बदल हा वाजवी प्रारंभ बिंदू असतो. जेव्हा मूळ समस्या परिधान करण्यापूर्वी अस्तित्वात होती, फॉर्म्युलेशन बदलले किंवा प्रक्रिया आता त्याच्या पूर्वीच्या ऑपरेटिंग श्रेणीबाहेर चालते तेव्हा ही एक कमकुवत निवड बनते.
अवतरणातील दोन निर्णय वेगळे करा: मूळ परिमाणे पुनर्संचयित करणे आणि प्रक्रिया डिझाइन बदलणे. खराब झालेल्या स्क्रूला वेगळ्या कॉम्प्रेशन रेशोशिवाय बदलण्याची आवश्यकता असू शकते. याउलट, आकारमानाने ध्वनी स्क्रू यापुढे वनस्पतीमध्ये आणलेल्या फीडला अनुकूल करू शकत नाही.

प्रस्तावांची तुलना करण्यापूर्वी बदल परिभाषित करा
पुरवठादाराला एक लेखी समस्या विधान द्या: उदाहरणार्थ, “चांगल्या स्क्रूची आवश्यकता” ऐवजी फीड-फॉर्म बदलल्यानंतर दबाव अस्थिरता. बेसलाइन ड्रॉइंग आणि ऑपरेटिंग रेकॉर्ड समाविष्ट करा. बदललेली खोली, झोनची लांबी, खेळपट्टी आणि कोणतेही मिश्रण वैशिष्ट्ये ओळखण्यासाठी प्रस्तावित डिझाइनला विचारा.
यांत्रिक फिट पुनरावलोकन वेगळे ठेवा. कार्यरत लांबी, ड्राइव्ह-एंड कनेक्शन, माउंटिंग इंटरफेस आणि स्थापित असेंब्लीच्या विरूद्ध डिस्चार्ज व्यवस्था याची पुष्टी करा. अधिक कामकाजाच्या लांबीसाठी मशीन-स्तरीय बदल आवश्यक असू शकतात; ही एक सामान्य ड्रॉप-इन बदलण्याची धारणा नाही. कोटवर उच्च L/D पदनामाने परिमाण तपासले पाहिजे, वाढीव क्षमतेची अपेक्षा नाही.
नंतर तुलना अटी आणि स्वीकृती निकषांवर सहमत व्हा. चाचणीपूर्वी सामग्री, उत्पादन, ऑपरेटिंग पॉइंट्स, गुणवत्ता तपासणी आणि उत्पादन मोजमाप परिभाषित करा. अनेक डिझाइन वैशिष्ट्ये एकत्र बदलल्यास, चाचणी संपूर्ण बदलीचे मूल्यांकन करते; ते हे स्थापित करू शकत नाही की एकट्या कॉम्प्रेशन रेशोमुळे परिणाम झाला.
दEJS extruder स्क्रू बॅरल उत्पादन पृष्ठबदली चौकशीसाठी संबंधित प्रारंभ बिंदू आहे. वास्तविक ऍप्लिकेशन आणि ड्रॉइंगचा पुरवठा करा जेणेकरून चर्चा सामान्य पॉलिमर श्रेणीऐवजी स्थापित मशीनशी संबंधित असेल.
EJS काय पाठवायचे आणि बदलीचे प्रमाणीकरण कसे करावे
एक उपयुक्त चौकशी कारखान्याला प्रक्रियेची आवश्यकता उत्पादनक्षम रेखांकनाशी जोडू देते. तुम्हाला चुकीचे वाटले तरी मूळ तपशील पाठवा, मग काय बदलले ते ओळखा. पुनरावृत्ती क्रमांक दृश्यमान ठेवा जेणेकरून जुने रेखाचित्र शांतपणे उत्पादन निर्देश बनू नये.
खालील माहिती समाविष्ट करा:
- मशीन निर्माता, मॉडेल, स्क्रू प्रकार आणि स्थापित घटक संदर्भ.
- फ्लाइट व्यास, कार्यरत लांबी, ड्राइव्ह-एंड परिमाणे आणि बॅरल/इंटरफेस रेखाचित्रे.
- फीड आणि मीटरिंग खोली, झोन सीमा, पिच प्रोफाइल आणि मिक्सिंग वैशिष्ट्ये.
- राळ ग्रेड, ॲडिटीव्ह, फिलर लोडिंग, फीड फॉर्म आणि तयारी प्रक्रिया.
- फीडर व्यवस्था, सामान्य आरपीएम, आउटपुट, वितळ-तापमान आणि दाब वाचन.
- दोषांचे नमुने, देखभाल इतिहास आणि उपलब्ध जुळणारे स्क्रू/बॅरल मोजमाप.
- आवश्यक उत्पादन गुणवत्ता आणि स्वीकृतीसाठी ऑपरेटिंग अटी.
स्थिर उत्पादनाची तुलना करा, केवळ यशस्वी स्टार्टअप नाही
स्थापनेनंतर, मशीन पुरवठादाराच्या सुरक्षित कमिशनिंग सूचनांचे अनुसरण करा. मंजूर सामग्री आणि सेटअपची पुष्टी करा, प्रक्रिया स्थिर होण्यास अनुमती द्या आणि परिभाषित अंतराने वाचन गोळा करा. स्क्रूच्या गतीवरून अंदाज लावण्याऐवजी मान्य वजनाच्या पद्धतीद्वारे आउटपुट रेकॉर्ड करा.
तुलनेसाठी, मोजलेल्या वस्तुमान आउटपुटला rpm ने भागून विशिष्ट आउटपुटची गणना करा. आउटपुट युनिट्स दृश्यमान ठेवा, जसे की kg/h प्रति rpm. या मूल्याची तुलना केवळ गुणवत्ता, वास्तविक वितळलेले तापमान, दाब आणि ड्राईव्ह लोड यांच्याबरोबर करा. उत्पादन विशिष्टतेच्या बाहेर पडल्यास किंवा प्रक्रिया अस्थिर झाल्यास जास्त संख्या सुधारणा स्थापित करत नाही.
| चाचणी रेकॉर्ड | सातत्याने रेकॉर्ड करा | ते उपयुक्त का आहे |
|---|---|---|
| फीड | ग्रेड, लॉट, मिश्रण आणि तयारी | भूमितीशी संबंधित नसलेले बदल ओळखते |
| ऑपरेटिंग पॉइंट | गती, तापमान सेटअप आणि फीड मोड | तुलना पुनरुत्पादक बनवते |
| उत्पादन | वेळेवर मास आउटपुट आणि स्वीकार्य उत्पादन | उपयुक्त उत्पादनापासून एकूण उत्पादन वेगळे करते |
| प्रक्रिया स्थिती | वास्तविक वितळलेले तापमान, दाब आणि ड्राइव्ह लोड | केवळ आउटपुटद्वारे लपवलेले ट्रेड-ऑफ प्रकट करते |
| गुणवत्ता | मान्य परिमाण, देखावा आणि दोष तपासणी | बदली कर्तव्य पूर्ण करते की नाही हे निर्धारित करते |
ऑपरेटिंग पॉइंट बदलताना तुलना पुन्हा करा आणि समान मापन स्थाने ठेवा. समस्या राहिल्यास, रेखाचित्र पुनरावृत्ती आणि नमुना अभिज्ञापकांसह रेकॉर्ड परत पाठवा. संपर्क कराEJS उद्योगपरिभाषित कारणाशिवाय कॉम्प्रेशन-रेशो बदलाची विनंती करण्याऐवजी त्या पॅकेजसह.
तुमच्या बदली स्क्रूवर चर्चा करा
स्थापित स्क्रू, वास्तविक फीड आणि प्रक्रिया समस्येचे वर्णन करा. बटण EJS ला ईमेल ड्राफ्ट उघडते; पाठवण्यापूर्वी तुम्ही रेखाचित्रे आणि छायाचित्रे संलग्न करू शकता.
वारंवार विचारले जाणारे प्रश्न
एक्सट्रूजन स्क्रू कॉम्प्रेशन रेशो म्हणजे काय?
हे फीड-सेक्शन चॅनल व्हॉल्यूम आणि मीटरिंग-सेक्शन चॅनल व्हॉल्यूमचे समतुल्य फ्लाइट्सपेक्षा प्रमाण आहे. तुलनात्मक खेळपट्टी आणि चॅनेल भूमितीसह पारंपारिक स्क्रूसाठी, फीडची खोली मीटरिंग खोलीने भागलेली उपयुक्त अंदाजे प्रदान करते. हे भौमितिक गुणोत्तर आहे, दाबाचे प्रमाण किंवा आउटपुटची हमी नाही.
मी रूट व्यास पासून कॉम्प्रेशन गुणोत्तर कसे मोजू?
प्रत्येक रेडियल चॅनेलची खोली फ्लाइटच्या बाहेर व्यास वजा रूट व्यास म्हणून मोजा, दोन भागाकार. नंतर फीडची खोली मीटरिंग खोलीने विभाजित करा. ओळखलेली फीड आणि मीटरिंग स्थाने, सातत्यपूर्ण युनिट्स आणि योग्य फ्लाइट व्यास वापरा. बॅरल बोरचा व्यास वापरू नका किंवा जीर्ण स्क्रू अजूनही त्याच्या मूळ रेखाचित्राशी जुळत आहे असे समजू नका.
प्रत्येक राळासाठी 3:1 स्क्रू योग्य आहे का?
नाही. समान गुणोत्तर भिन्न परिपूर्ण चॅनेल खोली आणि संक्रमण प्रोफाइलचे वर्णन करू शकते. योग्यता विशिष्ट ग्रेड, फीड फॉर्म, ॲडिटीव्ह, फीडिंग व्यवस्था आणि ऑपरेटिंग परिस्थिती यावर देखील अवलंबून असते. सार्वत्रिक राळ शिफारसी म्हणून गुणोत्तर मानण्याऐवजी संपूर्ण भूमिती आणि परिभाषित उत्पादन आवश्यकतांसह प्रारंभ करा.
वाढत्या कॉम्प्रेशन रेशोमुळे आउटपुट वाढते का?
आवश्यक नाही. फीडची खोली बदलणे आणि मीटरिंग खोली बदलणे स्क्रूच्या वेगवेगळ्या भागांवर परिणाम करतात, जरी दोन्ही गुणोत्तर वाढले तरीही. आहार, वितळणे आणि डाउनस्ट्रीम परिस्थिती एकत्रितपणे विचारात घेणे आवश्यक आहे. प्रतिस्थापनाचा निर्णय घेण्यापूर्वी उत्पादनाची गुणवत्ता, वास्तविक वितळलेले तापमान, दाब आणि ड्राईव्ह लोड यांच्याशी स्थिर मोजलेल्या आउटपुटची तुलना करा.
ड्रॉइंगचे गुणोत्तर न बदलता थकलेल्या स्क्रूमुळे समस्या निर्माण होऊ शकतात का?
होय. रेखाचित्र अभिप्रेत भूमितीचे वर्णन करते, सध्याच्या स्थितीचे नाही. संबंधित स्थानांवर स्क्रू आणि बॅरलचे मोजमाप करा आणि मंजूर मूळ परिमाणांशी तुलना करा. कॉम्प्रेशन-रेशियो लेबल कार्यरत क्लिअरन्सचे वर्णन करत नाही आणि ते लेबल कॉपी केल्याने मोजमाप न केलेल्या पोशाख समस्येचे निराकरण होत नाही.
मी ट्विन-स्क्रू किंवा बॅरियर डिझाइनसाठी समान गणना वापरू शकतो का?
पारंपारिक सिंगल-चॅनल डेप्थ शॉर्टकट लागू आहे असे समजू नका. प्रथम चॅनेल व्यवस्था, स्क्रू प्रकार आणि गणना स्थाने ओळखा. बॅरियर चॅनेल, स्टेज केलेले स्क्रू आणि इंटरमेशिंग ट्विन स्क्रूसाठी पूर्ण भूमिती वर्णन आवश्यक आहे. रिप्लेसमेंट स्पेसिफिकेशनमध्ये वापरण्यापूर्वी डिझायनरला विचारा की कोणते खंड किंवा खोली उद्धृत गुणोत्तर परिभाषित करतात.