द्वारेEJS उद्योग
- दोष आणि ऑपरेटिंग रेकॉर्डसह प्रारंभ करा, वचन दिलेले आउटपुट वाढ नाही.
- वितळणे, मिसळणे, आहार देणे आणि यांत्रिक पोशाख समस्या वेगळे करा.
- ड्रॉईंगवर स्वतंत्रपणे मुख्य फ्लाइट आणि बॅरियर फ्लाइट निर्दिष्ट करा.
- स्थापित बॅरल, फीड सिस्टम आणि उपलब्ध कार्यरत लांबी यांच्याशी प्रस्ताव जुळवा.
- मान्य ऑपरेटिंग रेंजमध्ये स्थिर, विशिष्ट उत्पादनावर बदली स्वीकारा.
पारंपारिक आणि अडथळा स्क्रू वितळणे कसे हाताळतात
पारंपारिक तीन-झोन स्क्रूमध्ये फीड, संक्रमण आणि मीटरिंग विभाग असतात. संक्रमण विभागात, घन पदार्थ आणि संचयित वितळणे मुख्य चॅनेल सामायिक करतात. एक अडथळा स्क्रू दुय्यम फ्लाइट जोडतो जो वितळण्याच्या विभागाचा काही भाग घन आणि वितळलेल्या चॅनेलमध्ये विभाजित करतो. वितळणे अंडरकट बॅरियर फ्लाइट ओलांडून मेल्ट चॅनेलमध्ये जाते कारण घन पदार्थ त्यांच्या स्वतःच्या चॅनेलमधून पुढे जातात.Rauwendal चे अडथळा-स्क्रू स्पष्टीकरणअडथळा विभागासह या पृथक्करणाचे आणि बदलत्या चॅनेल व्यवस्थेचे वर्णन करते.
हा फरक डिझाईन पद्धत ओळखतो, स्वयंचलित कार्यप्रदर्शन रँकिंग नाही. भूमिती अद्याप मशीनमध्ये प्रवेश करणारी सामग्री आणि उत्पादन आवश्यकतेनुसार असणे आवश्यक आहे. दSHS एक्सट्रूजन प्रशिक्षण तुलनास्क्रू डिझाइनला प्लॅस्टिकिझिंग क्षमता आणि सौम्य प्रक्रिया यांच्यातील तडजोड मानते आणि पारंपारिक आणि अडथळे दोन्ही आर्किटेक्चरचे वर्णन करते.
जर सध्याचा स्क्रू आवश्यक ऑपरेटिंग रेंजमध्ये स्वीकार्य उत्पादन तयार करत असेल, तर त्याचे आर्किटेक्चर बदलण्यापूर्वी बेसलाइन दस्तऐवज करा. विनंती केलेला दर वाढल्यानेच गुणवत्ता खालावत असल्यास, बिघाड कोठून सुरू होतो आणि कोणत्या प्रक्रियेचे वाचन बदलते याची नोंद करा. तो पुरावा डिझाईन चर्चा उपयुक्त ठरतो; "उच्च आउटपुट" हे शब्द नाहीत.
दEJS extruder स्क्रू बॅरल खरेदीदार मार्गदर्शकविस्तृत तपशील आणि बदलण्याची प्रक्रिया समाविष्ट करते. ही तुलना पारंपारिक आणि अडथळा सिंगल-स्क्रू डिझाईन्सशी संबंधित आहे, सिंगल- आणि ट्विन-स्क्रू मशीनमधील निवड नाही.
मेन-फ्लाइट क्लीयरन्सपासून बॅरियर क्लीयरन्स स्वतंत्रपणे वाचा
दोन आयामांना स्वतंत्र नावे आवश्यक आहेत. मेन-फ्लाइट क्लीयरन्स म्हणजे मुख्य फ्लाइटच्या बाहेरील व्यास आणि बॅरल बोअरमधील अंतर. बॅरियर-फ्लाइट क्लिअरन्स हे दुय्यम फ्लाइटच्या वरचे अंतर आहे. सामान्य अंडरकट बॅरियर व्यवस्थेमध्ये, दुय्यम फ्लाइटचा बाहेरील व्यास लहान असतो, ज्यामुळे त्यावर एक रस्ता वितळतो. ही भिन्न वैशिष्ट्ये आहेत आणि भिन्न रेखाचित्र कॉलआउट्स असावेत.
एकाकेंद्रित मितीय तुलनासाठी, रेडियल क्लीयरन्स आहे:
रेडियल क्लीयरन्स = (बॅरल बोर व्यास − संबंधित फ्लाइट व्यास) / 2
ही गणना व्यासांमधील नाममात्र संबंधांचे वर्णन करते. हे विक्षिप्त, खराब झालेले किंवा चुकीचे संरेखित केलेले असेंब्ली किंवा प्रक्रिया तापमानात चालू असलेल्या क्लिअरन्समध्ये सर्वात लहान स्थानिक अंतर स्थापित करत नाही.
एक मितीय उदाहरण, मशीनिंग शिफारस नाही
90.10 मिमीचा बॅरल बोअर, 90.00 मिमीचा मुख्य-फ्लाइट व्यास आणि 89.30 मिमीचा बॅरिअर-फ्लाइट व्यासाची तुलना केली जात असल्याचे गृहीत धरा. परिणामी मुख्य-फ्लाइट रेडियल क्लीयरन्स 0.05 मिमी आहे; बॅरियर-फ्लाइट रेडियल क्लीयरन्स 0.40 मिमी आहे. ती गृहित मूल्ये अंकगणित स्पष्ट करतात आणि EJS उत्पादनासाठी निर्दिष्ट सहिष्णुता नाहीत.
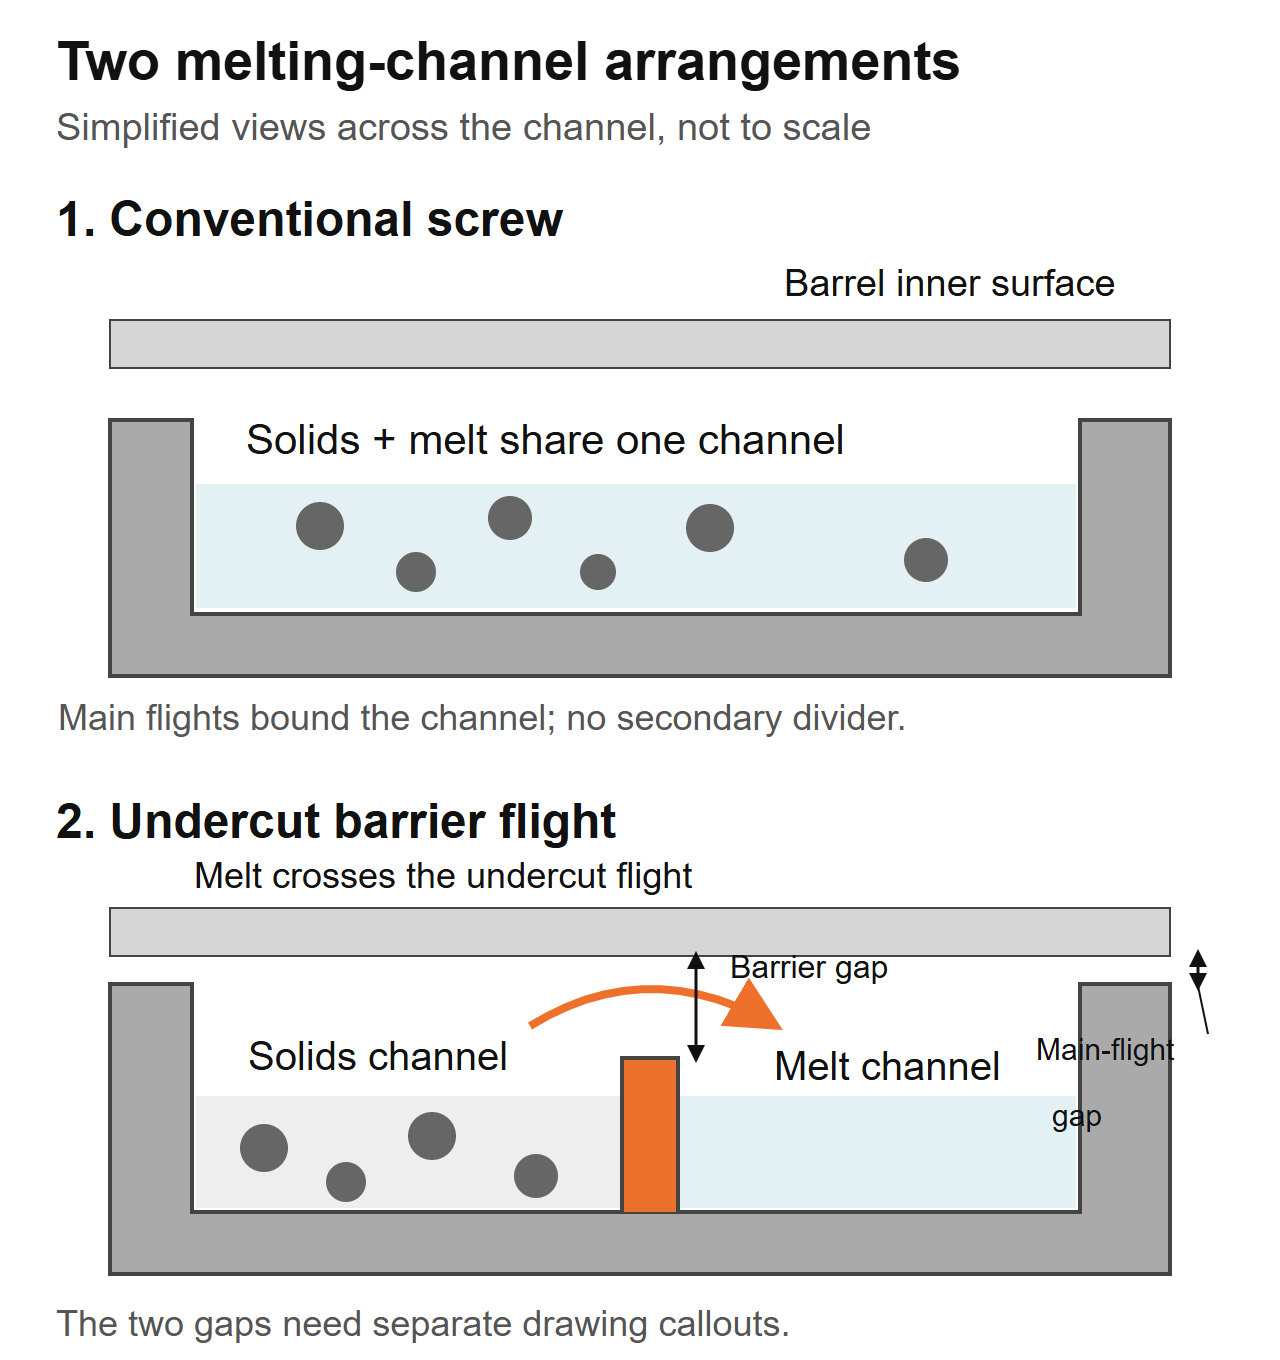 सरलीकृत क्रॉस-चॅनेल दृश्ये, उत्पादन विभाग नाही. अडथळा-उड्डाण मार्ग आणि मुख्य-उड्डाण मंजुरी ही स्वतंत्र रेखाचित्र वैशिष्ट्ये आहेत; या आकृतीद्वारे कोणतेही परिमाण निर्दिष्ट केलेले नाहीत.
या भूमितीसाठी फक्त "फ्लाइट क्लीयरन्स" सांगणारे अवतरण संदिग्ध आहे. कोणते फ्लाइट, कोणते अक्षीय स्थान आणि मूल्य रेडियल किंवा डायमेट्रल आहे का ते विचारा. तसेच वर्तमान परिधान वाचन पासून नाममात्र नवीन-भाग परिमाणे वेगळे. एका फ्लाइटचे मोजमाप करू नका आणि असे गृहीत धरा की ते दुसर्याचे वर्णन करते.
डिझाइनरने वास्तविक राळ आणि मशीनसाठी कार्यरत मंजुरी निर्दिष्ट करणे आवश्यक आहे. एक लहान अडथळा रस्ता आपोआप चांगला नसतो आणि मोठा अडथळा आपोआप सुरक्षित नसतो. दुसऱ्या एक्सट्रूडरकडून नंबर घेण्यापेक्षा मान्यताप्राप्त भूमिती आणि तपासणी पद्धत एकत्र ठेवा.
एक अडथळा विभाग आणि एक मिक्सिंग विभाग वेगवेगळ्या समस्या सोडवतात
वितळणे आणि मिसळणे स्वतंत्र तपासणीस पात्र आहे. एक अडथळा विभाग घन ते वितळण्याचे संक्रमण व्यवस्थापित करतो. डाउनस्ट्रीम मिक्सर त्याच्या भूमितीनुसार वितळलेल्या एकरूपतेवर किंवा फैलाववर कार्य करतो. स्क्रूमध्ये दोन्ही असू शकतात, त्यामुळे "अडथळा किंवा मिक्सिंग स्क्रू" ही अनेकदा अपूर्ण निवड असते.
रौवेंडाळचेCRD अडथळा-स्क्रू वर्णनडाउनस्ट्रीम मिक्सर जोडण्याबद्दल स्पष्टपणे चर्चा करते कारण एकटा अडथळा विभाग आवश्यक वितरणात्मक मिश्रण प्रदान करत नाही. प्रत्येक फंक्शन निर्दिष्ट करण्याचे हे एक कारण आहे, असे गृहीत धरू नये की EJS त्या मालकीचे डिझाइन वापरते.
दEJS मिक्सिंग-विभाग मार्गदर्शकमॅडॉक, अननस आणि सॅक्सटन घटक वेगळे करते. दोष ओळखल्यानंतर इच्छित मिश्रण क्रियेवर चर्चा करण्यासाठी त्याचा वापर करा. परिचित मिक्सर नावासाठी अद्याप रेखाचित्र आणि ऑपरेटिंग संदर्भ आवश्यक आहे.
केवळ देखावा पासून एक नवीन स्क्रू नियुक्त करणे टाळा. "जेल" आणि "फिशआय" हे उत्पादन वर्णन आहेत, पुष्टी केलेले कारण नाही. परकीय कण किंवा खराब झालेले पदार्थ हे सामान्य वितळले जाणारे वितळलेले नवे वितळणारे विभाग आवश्यकतेने काढून टाकतील असे मानले जाऊ नये.
मेल्टिंग सेक्शन आणि मिक्सिंग सेक्शन स्वतंत्रपणे ओळखण्यासाठी प्रस्ताव विचारा, त्यांची स्थाने आणि इच्छित कार्ये. दोन्ही बदलल्यास, उत्पादन चाचणी संपूर्ण स्क्रूचे मूल्यांकन करते. हे योग्य तुलना न करता मिक्सरच्या फायद्यापासून अडथळा फ्लाइटचा फायदा वेगळे करू शकत नाही.
रेषा प्रत्यक्षात वितळण्या-मर्यादित आहे की नाही हे स्थापित करा
वर्तमान मंजूर सेटअप आणि स्थिर संदर्भ रनसह प्रारंभ करा. तुलना करण्यासाठी समान राळ ग्रेड, तयारी प्रक्रिया, मिश्रण, डाय आणि स्क्रीन व्यवस्था वापरा. कोणते उत्पादन तपासणी ऑपरेटिंग दर मर्यादित करते ते ओळखा: दृश्यमान दोष, मितीय भिन्नता, वितळलेले तापमान, ड्राइव्ह लोड किंवा डाउनस्ट्रीम आवश्यकता.
मशीन पुरवठादाराच्या ऑपरेटिंग सूचना आणि सुरक्षित मर्यादेत, सहमत उत्पादन बिंदूंवर प्रक्रिया रेकॉर्ड करा. केवळ अयशस्वी होण्यासाठी वेग वाढवू नका. कालबद्ध आउटपुट, वास्तविक वितळलेले तापमान, दाब, स्क्रू गती, ड्राईव्ह लोड आणि समान सॅम्पलिंग अंतराने उत्पादन-गुणवत्तेचे परिणाम गोळा करा.
डिझायनर वापरू शकतील अशा अटींमध्ये समस्या परिभाषित करा
"आम्ही या ऑपरेटिंग पॉइंटवर हा ग्रेड चालवतो तेव्हा Unmelt दिसते" हे नमुने आणि रेकॉर्ड समर्थन देत असल्यास एक उपयुक्त प्रारंभिक विधान आहे. "आम्हाला 30% अधिक आउटपुट हवे आहे" हे लक्ष्य आहे, आज त्या आउटपुटला काय प्रतिबंधित करते याचे स्पष्टीकरण नाही. लक्ष्य आणि निदान मर्यादा वेगळ्या फील्डमध्ये ठेवा.
ट्रेड-ऑफ वास्तविक आहेत. एगॅस्पर-कुन्हा आणि सहकाऱ्यांचा 2023 ऑप्टिमायझेशन अभ्यासLDPE आणि PP साठी पारंपारिक आणि Maillefer-बॅरियर डिझाइनची तुलना. मॉडेल केलेल्या प्रकरणांमध्ये, अडथळ्यांचे डिझाइन सामान्यतः LDPE साठी फायदेशीर होते, तर दोन्ही आर्किटेक्चर PP साठी व्यवहार्य होते. या संख्यात्मक डिझाइन तुलना होत्या, EJS उत्पादन चाचण्या नाहीत किंवा पॉलिमरच्या प्रत्येक ग्रेडसाठी शिफारस नव्हती.
पुरवठादाराच्या दाव्यांचे मूल्यांकन करताना तो फरक वापरा. तुमच्या रेषेचा पुरावा म्हणून “अडथळा स्क्रू अधिक चांगले आहेत” हे स्वीकारण्याऐवजी, संपूर्ण भूमिती ओळखून, संबंधित परिस्थितीनुसार निकालांची विनंती करा.
कारखाना प्रश्न: हॉपरमध्ये काय बदलले?
EJS रिप्लेसमेंट चौकशीमध्ये, स्थापित तपशील 90 mm, 30:1 L/D आणि 3:1 कॉम्प्रेशन रेशो होते. रेषेत वाढता डाय प्रेशर आणि भिंतीची विसंगत जाडी होती. प्रारंभिक विनंती एक कथित थकलेला स्क्रू कॉपी करण्याची होती. आम्ही मूळ सेटअपच्या तुलनेत आता हॉपरमध्ये काय प्रवेश केला हे विचारले: वनस्पतीने फीडमध्ये स्वतःच्या काठाच्या ट्रिमचे मिश्रण करण्यास सुरुवात केली होती. आमचेदुकानाच्या नोट्स प्रकाशित केल्याते बदल प्रतिस्थापन तपशीलाचा भाग असणे का आवश्यक आहे याचे वर्णन करा.
कोणत्याही पारंपारिक-ते-अडथळा चर्चेत हा प्रश्न लवकर येतो. फीडमध्ये गोळ्या, फ्लेक्स किंवा ग्राउंड मटेरियल आहे की नाही आणि मिश्रण घशात कसे पोहोचते याची नोंद करा. "समान पॉलिमर" फीड समान आहे हे स्थापित करत नाही.
फीड वर्णन वापरण्यायोग्य तपशीलात बदला
प्रातिनिधिक नमुना गोळा करा आणि त्याचा स्रोत ओळखा. कण-आकाराचा प्रसार, आकार, मिश्रण पद्धत आणि धावताना प्रमाण बदलते की नाही ते लक्षात घ्या. जर तुम्ही लूज बल्क डेन्सिटी मोजत असाल, तर कंटेनर आणि भरण्याची पद्धत सुसंगत ठेवा. मुक्तपणे ओतलेला नमुना आणि कॉम्पॅक्ट केलेला नमुना भिन्न मोजमाप आहेत.
स्थापित बॅरलमध्ये गुळगुळीत-बोअर किंवा ग्रूव्ह फीड विभाग आहे की नाही ते सांगा आणि कोणत्याही नियंत्रित फीडर किंवा फीड-सहाय्य उपकरणांचे वर्णन करा. स्क्रू प्रपोजलला ते गृहीत धरलेली फीडिंग स्थिती ओळखण्यासाठी विचारा. एका फीडिंग व्यवस्थेसाठी अभिप्रेत असलेली रचना दुसऱ्यामध्ये सारखी बदली आहे असे समजू नका.
फॅक्टरी पुनरावलोकनासाठी, रेखाचित्र आणि सामग्रीचे वर्णन एकत्र येणे आवश्यक आहे. रेखाचित्र यांत्रिक लिफाफा स्थापित करू शकते, परंतु ते स्क्रू स्थापित केल्यानंतर झालेल्या फीड बदलाचे वर्णन करू शकत नाही. याउलट, अनियमित फीडची छायाचित्रे योग्य चॅनेल प्रोफाइल किंवा अडथळा मार्ग स्थापित करत नाहीत.
वितळणा-या भूमितीपासून वेगळे पोशाख आवश्यकता देखील. फिलर, ॲडिटीव्ह आणि दूषिततेचा इतिहास पृष्ठभाग-उपचार चर्चेत आहे. दEJS साहित्य मार्गदर्शकत्या निर्णयाचा समावेश होतो. स्क्रू आर्किटेक्चर बदलल्याने चुकीच्या पद्धतीने निर्दिष्ट केलेल्या कार्यरत पृष्ठभागाचे स्वयंचलितपणे निराकरण होत नाही.
अडथळा स्क्रू आपल्या विद्यमान एक्सट्रूडरमध्ये बसू शकतो का?
प्रस्तावित रेट्रोफिटला दोन पुनरावलोकने पास करावी लागतात: यांत्रिक फिट आणि प्रक्रिया अनुकूलता. पहिला उत्तीर्ण केल्याने दुसरा स्थापित होत नाही. बॅरल आणि ड्राईव्ह कनेक्शन फिजिकलरित्या स्क्रू स्वीकारू शकतात जेव्हा त्याची भूमिती फीड किंवा ऑपरेटिंग रेंजसाठी अनुपयुक्त राहते.
केवळ मॉडेलच्या नावावरच नव्हे तर स्थापित असेंब्लीच्या विरूद्ध रेखाचित्रांची तुलना करा. वापरण्यायोग्य फ्लाइट लांबी, बॅरल बोअर प्रोफाइल, ड्राइव्ह-एंड कनेक्शन, डिस्चार्ज-एंड तपशील आणि फीड उघडण्याची स्थिती स्थापित करा. स्क्रूशी जुळणारे कोणतेही व्हेंट किंवा इतर बॅरल वैशिष्ट्य समाविष्ट करा. मशीन निर्मात्याचे आयामी नियम दृश्यमान ठेवा.
सामान्य ड्रॉप-इन अपग्रेड म्हणून मोठा L/D पुरवला जाऊ शकतो असे समजू नका. उपलब्ध कामकाजाच्या लांबीमध्ये फीड, बॅरियर आणि डाउनस्ट्रीम विभाग एकत्र सामावून घ्यावे लागतात. पहाईजेएस एल/डी आणि कॉम्प्रेशन-रेशियो मार्गदर्शकहे हेडलाइन रेशो महत्त्वाचे प्रोफाइल तपशील अनिर्दिष्ट का ठेवतात.
केवळ स्क्रू बदलण्याची परवानगी देण्यापूर्वी बॅरलची तपासणी करा. त्याची सध्याची बोअर परिमाणे फिट आणि क्लिअरन्स चर्चेसाठी महत्त्वाची आहे. एक सार्वत्रिक बदली मर्यादा नियुक्त करण्याऐवजी मंजूर तपासणी प्रक्रियेचे अनुसरण करा. दईजेएस सेवा-जीवन मार्गदर्शकजुळणारे घटक मोजमाप त्या निर्णयाला कसे समर्थन देतात हे स्पष्ट करते.
रेखाचित्र निर्दिष्ट करा, फक्त "अडथळा स्क्रू" नाही
रेखांकनाने प्रस्तावित डिझाइनची व्याख्या करणारी वैशिष्ट्ये ओळखली पाहिजेत. त्याची पुनरावृत्ती अवतरण, सामग्री तपशील आणि तपासणी आवश्यकतांशी जोडलेली ठेवा. अन्यथा, पुरवठादार दोन्ही बाजूंनी समान भूमितीशी सहमत न होता “अडथळा” या शब्दाशी सहमत होऊ शकतो.
अडथळा विभागाचा प्रारंभ आणि शेवट, मुख्य-उड्डाण आणि अडथळा-उड्डाण व्यास प्रोफाइल, त्यांचे लीड किंवा पिच, फ्लाइट रुंदी, चॅनेल-खोली प्रोफाइल आणि डाउनस्ट्रीम विभागात संक्रमण विचारा. जेथे चॅनेल लांबीच्या बाजूने बदलतात, तेथे तपासणी केंद्रे ओळखा. एकल व्यास किंवा एकल कॉम्प्रेशन-रेशो क्रमांक त्या माहितीची जागा घेऊ शकत नाही.
EJS बदली चौकशीसाठी आम्हाला काय हवे आहे
आमचेएक्सट्रूडर स्क्रू बॅरल उत्पादन पृष्ठसानुकूल बदलण्याचे काम आणि तपासणी अहवाल आणि स्क्रू बॅरल्ससह पुरवलेले साहित्य प्रमाणपत्र यांचे वर्णन करते. डिझाइन पुनरावलोकनासाठी, प्रक्रियेच्या आवश्यकतेसह, स्थापित रेखाचित्र आणि प्रस्तावित पुनरावृत्ती स्वतंत्रपणे पाठवा. हे चर्चेला एक परिभाषित घटक आणि परिभाषित कर्तव्य देते.
समाविष्ट करा:
- मशीन मेक, मॉडेल, स्थापित घटक संदर्भ आणि यांत्रिक रेखाचित्रे.
- राळ ग्रेड, ॲडिटीव्ह, फिलर लोडिंग, फीड फॉर्म आणि तयार करण्याची पद्धत.
- विद्यमान प्रोफाइल आणि प्रस्तावित बदल, कोणत्याही मिक्सरसह.
- कालबद्ध आउटपुट, आरपीएम, वास्तविक वितळलेले तापमान, दाब आणि ड्राइव्ह रीडिंग.
- रेकॉर्ड केलेल्या ऑपरेटिंग पॉइंट्सशी जोडलेले दोष नमुने किंवा छायाचित्रे.
- विद्यमान घटक पुन्हा वापरण्यात येणार असल्यास जुळणारे स्क्रू/बॅरल मोजमाप.
- उत्पादन श्रेणी आणि उत्पादन तपासणी पुनर्स्थित करणे आवश्यक आहे.
तपासणी दस्तऐवजीकरण उत्पादन चाचणीचा पर्याय बनू देऊ नका. एक मितीय अहवाल मंजूर केलेल्या रेखांकनाशी सुसंगतता दर्शवू शकतो; निवडलेली भूमिती प्रक्रिया समस्या सोडवते हे स्थापित करत नाही. चाचणीला स्वतःच्या अटी आणि स्वीकृती निकष आवश्यक आहेत.
दEJS सिंगल स्क्रू बॅरल पृष्ठस्थापित-घटक माहिती तयार करताना उपयुक्त उत्पादन संदर्भ आहे. जेनेरिक बॅरियर कॉन्फिगरेशन हे पुष्टी योग्य आहे असे मानण्यापेक्षा पुनरावलोकनासाठी वास्तविक रेखाचित्र आणि कर्तव्य सबमिट करा.

स्वीकार्य उत्पादन, तापमान आणि उर्जा द्वारे चाचणीचा न्याय करा
सुधारित डिझाईन ऑर्डर करण्यापूर्वी किंवा सुरू करण्यापूर्वी स्वीकृती पद्धतीवर सहमत व्हा. समान मापन स्थाने आणि परिभाषित स्थिर उत्पादन अंतराल वापरा. स्टार्टअपची नोंद करा आणि स्थिर-स्थितीतील परिणामांपासून वेगळे वर्तन शुद्ध करा जेणेकरून सोपे स्टार्टअप अस्थिर ऑपरेटिंग विंडो लपवत नाही.
दोन उपयुक्त गणना आहेत:
विशिष्ट आउटपुट = मोजलेले वस्तुमान आउटपुट (kg/h) / स्क्रू गती (rpm)
विशिष्ट विद्युत ऊर्जा = मोजलेली विद्युत शक्ती (kW) / मोजलेले वस्तुमान उत्पादन (kg/h)
दुसऱ्या निकालात kWh/kg ची युनिट्स आहेत. मोजमाप सीमा सांगा: फक्त-ड्राइव्ह पॉवर आणि एकूण लाइन पॉवर भिन्न प्रमाणात आहेत. मोटर-करंट टक्केवारी हे विद्युत शक्तीचे थेट मोजमाप नाही आणि त्या सूत्रामध्ये बदलले जाऊ नये.
ट्रेड-ऑफ दर्शविणारे अंकगणित उदाहरण
गृहीत धरा चाचणी A 60 rpm वर 180 kg/h ची निर्मिती करते आणि 54 kW एका परिभाषित विद्युतीय सीमारेषेवर मोजले जाते. चाचणी B त्याच सीमेवर 70 kW सह 70 rpm वर 210 kg/h निर्मिती करते. हे गृहीत रीडिंग एक गणना उदाहरण आहेत, EJS प्रकल्प किंवा स्क्रू आर्किटेक्चरसाठी अंदाज नाही.
ट्रायल B मध्ये जास्त वस्तुमान आउटपुट आहे, परंतु या उदाहरणामध्ये समान विशिष्ट आउटपुट आणि अधिक विशिष्ट विद्युत ऊर्जा आहे. उत्पादनाची गुणवत्ता आणि वितळलेले तापमान याला सुधारणा म्हणण्यापूर्वी अद्याप आवश्यक आहे. तसेच मोजलेले उत्पादन किती उत्तीर्ण झाले ते मान्य उत्पादन तपासण्यांचा अहवाल द्या.
फक्त सर्वात सोपा प्रात्यक्षिक रन निवडण्याऐवजी संबंधित ग्रेड आणि आवश्यक ऑपरेटिंग पॉइंट्सची चाचणी घ्या. दस्तऐवज गती, फीड स्थिती, दाब, वास्तविक वितळलेले तापमान, पॉवर सीमा आणि गुणवत्ता एकत्र. मार्फत ते रेकॉर्ड पाठवाEJS संपर्क पृष्ठरिप्लेसमेंटची चर्चा करताना, त्यामुळे टार्गेट हे एका वेगळ्या पीक-आउटपुट नंबरऐवजी एक उपयुक्त ऑपरेटिंग रेंज आहे.
वारंवार विचारले जाणारे प्रश्न
अडथळा आणि पारंपारिक स्क्रूमधील मुख्य फरक काय आहे?
पारंपारिक थ्री-झोन सिंगल स्क्रू मेल्टिंग सेक्शनद्वारे एक मुख्य चॅनेल वापरते. एक अडथळा स्क्रू घन आणि वितळलेल्या चॅनेल तयार करण्यासाठी दुय्यम फ्लाइटचा परिचय देतो. तुलना करण्यासाठी अद्याप पूर्ण प्रोफाइल, साहित्य आणि ऑपरेटिंग परिस्थिती आवश्यक आहे; केवळ आर्किटेक्चरचे नाव कोणते बदली कर्तव्य पूर्ण करते हे स्थापित करत नाही.
अडथळा स्क्रू मिक्सिंग विभाग बदलतो का?
आपोआप नाही. अडथळा विभाग वितळण्याची व्यवस्था व्यवस्थापित करतो, तर मिक्सर वितळताना आवश्यक वितरण किंवा फैलाव संबोधित करतो. स्क्रूमध्ये दोन्ही असू शकतात. दोष ओळखा आणि अडथळा फ्लाइट प्रत्येक प्रकारचे मिश्रण प्रदान करते असे गृहीत न धरता प्रत्येक विभागाचे इच्छित कार्य निर्दिष्ट करा.
अडथळा स्क्रू अधिक उत्पादनाची हमी देईल किंवा सर्व जेल काढून टाकेल?
नाही. वास्तविक मर्यादा स्थापित करा आणि प्रथम दोष ओळखा. मेल्टिंग-डिझाइन बदल आपोआप विसंगत फीडिंग, खराब झालेले साहित्य, दूषितता, पोशाख, ड्राइव्ह मर्यादा किंवा डाउनस्ट्रीम निर्बंध आपोआप निराकरण करत नाही. स्थिर, स्वीकार्य उत्पादनाची तुलना तापमान, दाब आणि परिभाषित चाचणी परिस्थितीत शक्तीसह करा.
बॅरियर-फ्लाइट क्लिअरन्स हे मुख्य-फ्लाइट क्लीयरन्ससारखेच आहे का?
नाही. सामान्य अंडरकट बॅरियर व्यवस्थेमध्ये, दुय्यम फ्लाइटचा व्यास आणि त्याच्या वरचा रस्ता असतो. ड्रॉइंगवर फ्लाइट, अक्षीय स्थिती आणि रेडियल किंवा डायमेट्रल कन्व्हेन्शन ओळखा. नाममात्र व्यासाची गणना एकत्रित केलेल्या मशीनमधील प्रत्येक स्थानिक किंवा गरम-चालणारे अंतर स्थापित करत नाही.
मी बॅरल बदलल्याशिवाय पारंपारिक स्क्रू बदलू शकतो का?
त्यासाठी मितीय आणि प्रक्रिया पुनरावलोकन आवश्यक आहे. बॅरल बोअर प्रोफाइल आणि कंडिशन, मेकॅनिकल इंटरफेस, कामाची लांबी, फीड व्यवस्था आणि प्रस्तावित स्क्रूच्या विरूद्ध ऑपरेटिंग मर्यादा तपासा. भौतिकरित्या स्थापित करण्यायोग्य स्क्रू ही योग्य प्रक्रिया बदलणे आवश्यक नाही आणि जीर्ण बॅरल त्याच्या मूळ रेखाचित्राशी जुळणारे गृहित धरले जाऊ नये.
बदली पुनरावलोकनासाठी मी कोणती माहिती पाठवू?
मशीनचे तपशील, स्थापित आणि प्रस्तावित रेखाचित्रे, राळ आणि फीड माहिती, ऑपरेटिंग रेकॉर्ड, ओळखले जाणारे दोष आणि उपलब्ध स्क्रू/बॅरल मोजमाप पाठवा. आवश्यक उत्पादन श्रेणी आणि उत्पादन-गुणवत्ता तपासणी सांगा. रेखाचित्र पुनरावृत्ती आणि चाचणी परिस्थिती स्पष्ट ठेवा जेणेकरून भूमिती, यांत्रिक फिट आणि प्रक्रिया स्वीकृती यांचे स्वतंत्रपणे पुनरावलोकन केले जाऊ शकते.