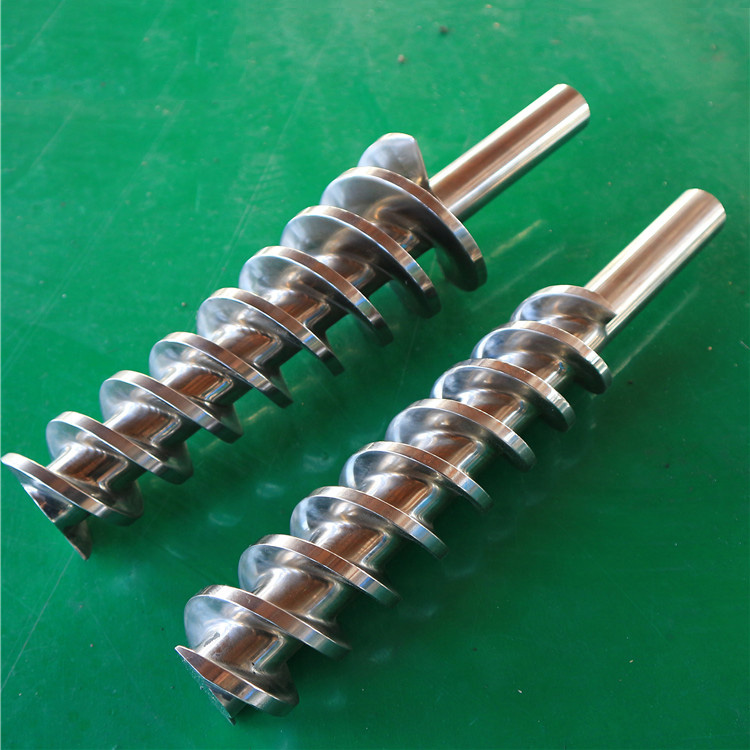
कोल्ड-फीड आणि हॉट-फीड रबर स्क्रू वेगळे आहेत कारण ते वेगवेगळ्या परिस्थितीत कंपाऊंड प्राप्त करतात. हॉट-फीड स्क्रू रबर गरम पाण्याचा प्रवाह हाताळतो; कोल्ड-फीड स्क्रूने देखील काम केले पाहिजे आणि येणारा स्टॉक गरम केला पाहिजे. त्यामुळे कामकाजाची लांबी, चॅनेलची भूमिती, मिक्सिंग आवश्यकता आणि तापमान-नियंत्रण व्यवस्था बदलते. प्रतिस्थापनासाठी, मटेरियल अपग्रेड निवडण्यापूर्वी स्थापित मशीनच्या फीड सिस्टम आणि ड्रॉइंगचे अनुसरण करा. एकट्या स्क्रूच्या व्यासाशी जुळवून घेतल्याने स्क्रू-आणि-बॅरल सेट फिट होईल किंवा योग्यरित्या कार्य करेल हे स्थापित होत नाही.
1. थंड फीड आणि हॉट फीडमध्ये काय बदल होतात?
कंपाऊंड स्क्रूवर पोहोचण्यापूर्वी भेद सुरू होतो. हॉट-फीड रबर आधीच गरम केले गेले आहे आणि अपस्ट्रीम ऑपरेशनमध्ये काम केले आहे. कोल्ड-फीड स्टॉक सभोवतालच्या तापमानात प्रवेश करतो, त्यामुळे तापमान वाढवणे आणि एकसमान करण्याचे काम रबर एक्सट्रूडरमध्ये होते. कोणतेही नाव सार्वत्रिक बॅरल तापमान किंवा विशिष्ट तयार उत्पादनाचे वर्णन करत नाही.श्मिट आणि शॉपनरचा रबर-एक्सट्रूजन अभ्यासदोन फीड संकल्पनांमधील हा फरक स्पष्ट करतो.
| खरेदी प्रश्न | हॉट-फीड स्क्रू आणि बॅरल | कोल्ड-फीड स्क्रू आणि बॅरल |
|---|---|---|
| फीड ओपनिंगमध्ये काय प्रवेश करते? | कंपाऊंड तयार आणि अपस्ट्रीम उबदार | सभोवतालचे तापमान, प्री-कंपाउंड स्टॉक |
| स्क्रूने काय साध्य केले पाहिजे? | त्या तयार फीडमधून पोचवा, एकरूप करा आणि दबाव निर्माण करा | स्टॉकमध्ये घ्या, काम करा आणि उबदार करा, ते एकसंध करा आणि दबाव तयार करा |
| EJS च्या संबंधित उत्पादन पृष्ठावर किती लांबी सूचीबद्ध आहे? | L/D 4:1 ते 6:1 | L/D 15D ते 20D म्हणून सूचीबद्ध |
| प्रतिस्थापनाने काय संरक्षित केले पाहिजे? | वास्तविक फीड, स्क्रू, बॅरल आणि कनेक्शन भूमिती | ते इंटरफेस, तसेच स्थापित मिक्सिंग आणि तापमान-नियंत्रण व्यवस्था |
| ऑर्डर केलेला भाग काय ओळखावा? | मशीनला जोडलेले मंजूर रेखाचित्र | कोणत्याही पिन कॉन्फिगरेशनसह मशीनशी जोडलेले मंजूर रेखाचित्र |
वरील L/D नोंदी EJS मधून येतातहॉट-फीड रबर स्क्रू आणि बॅरल पृष्ठआणिकोल्ड-फीड उत्पादन पृष्ठ. ते त्या पृष्ठांवर प्रकाशित केलेल्या पर्यायांचे वर्णन करतात, अनिवार्य उद्योग श्रेणी किंवा अदलाबदल करण्यायोग्य मानक आकारांचे नाही.
कोल्ड फीडचा अर्थ असा नाही की मिश्रित रेसिपी खायला देणे आणि प्रत्येक अपस्ट्रीम कंपाउंडिंग ऑपरेशनला स्क्रू बदलण्याची अपेक्षा करणे. पुरवलेल्या स्टॉकचे वर्णन करा: फीड उघडण्याच्या वेळी त्याचे सूत्रीकरण, भौतिक स्वरूप आणि स्थिती. प्री-कंपाउंडेड रबरची शीट, एक अनियमित पट्टी आणि उबदार फीड स्ट्रीम हे समान पॉलिमर नाव सामायिक केले तरीही भिन्न तपशील इनपुट आहेत.
उत्पादन कुटुंबांच्या विस्तृत पार्श्वभूमीसाठी, पहारबर स्क्रू आणि बॅरल खरेदीदार मार्गदर्शक. तुमच्या मशीनवरील हार्डवेअर परिभाषित करणे हे येथे अरुंद कार्य आहे.
2. स्क्रूचे डिझाइन त्याच्या L/D गुणोत्तराच्या पलीकडे वाचा
रबर एक्सट्रूजन स्क्रू डिझाइनला व्यास आणि एक गुणोत्तरापेक्षा अधिक तपशील आवश्यक आहे. दोन स्क्रू खेळपट्टी, चॅनेलची खोली, कोर व्यास, उड्डाण व्यवस्था आणि मिक्सिंग वैशिष्ट्यांमध्ये भिन्न असताना एल/डी मूल्य सामायिक करू शकतात. प्रोफाईलला "कोल्ड-फीड स्क्रू" सारख्या एका लेबलवर कमी करण्याऐवजी कार्यरत विभागासह रेकॉर्ड करा.
कामकाजाची लांबी आणि एकूण लांबी भिन्न परिमाण आहेत
L/D ची गणना करताना रेखांकनाची परिभाषित कार्य लांबी वापरा. ड्राईव्ह शँक, खांदे आणि टिप तपशीलांसह, एकूण लांबीची स्वतंत्रपणे नोंद करा. पुरवठादाराला प्रक्रिया भूमिती आणि भाग शोधणारी आणि चालविणारी वैशिष्ट्ये या दोन्हीची आवश्यकता असते.
केवळ चित्रणासाठी, 60 मिमीचा स्थिर स्क्रू व्यास गृहीत धरा आणि L ची कार्यरत लांबी म्हणून व्याख्या करा. L/D = 5 वर, L 300 मिमी आहे. L/D = 18 वर, L 1,080 मिमी आहे. ही अंकगणित उदाहरणे आहेत, EJS मॉडेल परिमाणे नाहीत. ते दर्शवितात की गुणोत्तर किती माहिती लपवू शकते; ते सिद्ध करत नाहीत की स्क्रू विशिष्ट बॅरलमध्ये बसेल किंवा निर्दिष्ट आउटपुट तयार करेल.
फीड स्थिती स्क्रूचे कार्य बदलते
संकल्पना तुलना. वास्तविक कार्यरत प्रोफाइल आणि मशीन इंटरफेस निर्दिष्ट करा.
हॉट फीड
पूर्व-उबदार कंपाऊंड
कन्व्हेय + एकजिनसी + बिल्ड प्रेशर.
अपस्ट्रीम तयार करणे हे फीड स्थितीचा एक भाग आहे.
थंड फीड
सभोवतालचा, प्री-कंपाउंड स्टॉक
+ काम घ्या आणि उबदार + एकजिनसी करा.
नंतर डाउनस्ट्रीम प्रतिरोधनाविरूद्ध कंपाऊंड वितरित करा.
कामाची लांबी एकूण लांबी नाही
केवळ उदाहरणात्मक अंकगणित. स्थिर व्यास D = 60 मिमी गृहीत धरा आणि L ही कार्यरत लांबी म्हणून परिभाषित करा.
एल/डी = ५
एल = 5 × 60 = 300 मिमी
नारिंगी विभाग कार्यरत लांबीचे प्रतिनिधित्व करतो.
एल/डी = १८
एल = 18 × 60 = 1,080 मिमी
नारिंगी विभाग कार्यरत लांबीचे प्रतिनिधित्व करतो.
राखाडी ड्राइव्ह-शँक चिन्ह वेगळे आहे आणि कार्यरत लांबीमध्ये समाविष्ट केलेले नाही.
सरलीकृत चित्रण, उत्पादन रेखाचित्र नाही. हे गुणोत्तर योग्य, आउटपुट किंवा अदलाबदली सिद्ध करत नाहीत.
चॅनेल आणि जुळणाऱ्या बॅरलचे वर्णन करा
ज्या ठिकाणी प्रोफाइल बदलते त्या अक्षीय स्थानांचा पुरवठा करा. ड्रॉइंगवर फ्लाइट पिच, कोर व्यास, चॅनेलची खोली आणि संबंधित फ्लाइट तपशील समाविष्ट करा. जर जुना एक्सट्रूडर स्क्रू घातला असेल तर, मोजलेले उर्वरित परिमाणे नवीन-भागाच्या परिमाणांपासून वेगळे करा. रिप्लेसमेंट ड्रॉईंगमध्ये पोशाख कॉपी केल्याने चुकीची बेसलाइन जतन होते.
EJS देखील स्वतंत्र यादीपिन-प्रकार रबर स्क्रू-आणि-बॅरल उत्पादने. प्रत्येक कोल्ड-फीड डिझाइन समान व्यवस्था वापरते असे समजू नका. ट्रोस्टरचेरबर-एक्सट्रूजन उत्पादन श्रेणीत्याचप्रमाणे गुळगुळीत आणि पिन-प्रकारच्या डिझाइनचा समावेश आहे. जेथे पिन स्थापित केल्या आहेत, तेथे बॅरल पोझिशन्स आणि संबंधित स्क्रू भूमितीची जुळलेली व्याख्या आवश्यक आहे. त्यांना काढून टाकण्यासाठी किंवा साधा स्क्रू बदलण्यासाठी डिझाइन पुनरावलोकन आवश्यक आहे, ऑर्डर वर्णनात बदल नाही.

3. तापमान नियंत्रण पार्ट स्पेसिफिकेशनमध्ये आहे
"कोल्ड-फीड एक्स्ट्रुजन" हा वाक्यांश येणाऱ्या स्टॉकची स्थिती ओळखतो. याचा अर्थ असा नाही की कंपाऊंड थंड राहते. यांत्रिक कार्यामुळे उष्णता येते, तर तापमान-नियंत्रण प्रणाली हार्डवेअरद्वारे उष्णता जोडते किंवा काढून टाकते. फीडचे तापमान, कंट्रोलर सेटपॉइंट आणि मोजलेले कंपाऊंड तापमान वेगळे रेकॉर्ड म्हणून हाताळा.
जुन्या एक्सट्रूजन स्क्रूची प्रस्तावित बदलीशी तुलना करताना हा फरक महत्त्वाचा असतो. कंट्रोलर डिस्प्ले नियंत्रित स्थान किंवा सर्किटचे वर्णन करतो. डिस्चार्जच्या वेळी ते स्वतःच संपूर्ण रबरमध्ये तापमान स्थापित करत नाही. केवळ समान नियंत्रक सेटिंग्जवर आधारित कार्यप्रदर्शन दावा स्वीकारणे टाळा.
ट्रोस्टर त्याच्यामध्ये वॉटर हीटिंग/कूलिंग युनिट्स ओळखतोजीएस रबर-केबल एक्सट्रूडर दस्तऐवजीकरण. EJS चे पिन-प्रकार उत्पादन वर्णन गरम-पाणी अभिसरण देखील चर्चा करते. ही उदाहरणे दर्शविते की तापमान-नियंत्रण कनेक्शन तपशीलात का आहेत; त्यांचा अर्थ असा नाही की प्रत्येक स्क्रू आणि बॅरलमध्ये समान अंतर्गत पॅसेज किंवा पाण्याची आवश्यकता असते.
| रेकॉर्ड करण्यासाठी आयटम | बदली पुनरावलोकनासाठी आवश्यक माहिती |
|---|---|
| फीड उघडण्याच्या वेळी स्टॉक | अपस्ट्रीम वार्मिंगसह भौतिक फॉर्म आणि मोजलेली इनलेट स्थिती |
| बॅरल तापमान नियंत्रण | झोन सीमा, सर्किट ओळख, कनेक्शन पोझिशन्स आणि मंजूर ऑपरेटिंग आवश्यकता |
| स्क्रू तापमान नियंत्रण, फिट असल्यास | अंतर्गत रस्ता व्यवस्था, कनेक्शन/रोटरी-युनियन इंटरफेस आणि मूळ रेखाचित्र |
| कंपाऊंड तापमान | मापन स्थान, पद्धत आणि स्थिर चालू स्थिती |
| थर्मल निर्बंध | कंपाऊंडची निर्दिष्ट प्रक्रिया मर्यादा आणि सहाय्यक पुरवठादार किंवा प्रयोगशाळा माहिती |
थर्मल एकरूपता आणि भौतिक एकरूपता हे भिन्न प्रश्न आहेत. दPaderborn संशोधनत्यांचे स्वतंत्रपणे मूल्यांकन करते आणि स्थानिक गरम आणि जळजळीची चर्चा करते. त्याचे परिणाम सरासरी तापमानापेक्षा जास्त तपासण्यास समर्थन देतात; ते EPDM, NBR किंवा प्रत्येक SBR फॉर्म्युलेशनसाठी सार्वत्रिक ऑपरेटिंग मर्यादा पुरवत नाहीत.
ऑर्डर केलेल्या हार्डवेअरसाठी, दस्तऐवजीकरण केलेले रीडिझाइन बदलत नाही तोपर्यंत मंजूर कूलिंग लेआउट जतन करा. बाह्य छायाचित्रावरून अंतर्गत उताऱ्याचा अंदाज लावू नका. तापमान सेटिंग्ज आणि सुरक्षित ऑपरेटिंग मर्यादा वास्तविक कंपाऊंड आणि मशीन प्रक्रियेतून आल्या पाहिजेत, तुलना लेख नाही.
4. थंड फीड नेहमी जलद किंवा अधिक ऊर्जा-कार्यक्षम आहे?
फीड लेबल ही कामगिरीची हमी नाही. वास्तविक कंपाऊंड आणि टूलिंगमधून पात्र उत्पादनाविरूद्ध स्क्रू-अँड-बॅरल प्रस्तावाचा न्याय करा. उच्च आउटपुट आकृती केवळ तेव्हाच उपयुक्त ठरते जेव्हा सामग्री त्याच्या प्रक्रिया मर्यादेत राहते आणि उत्पादन समान मितीय, पृष्ठभाग आणि इतर स्वीकृती आवश्यकता पूर्ण करते.
तुलना केल्या जात असलेल्या प्रक्रियेच्या भागासह प्रारंभ करा. हॉट-फीड व्यवस्थेमध्ये एक्सट्रूडरच्या अपस्ट्रीमची तयारी समाविष्ट असते. कोल्ड-फीडची तुलना जी केवळ मुख्य ड्राइव्हची गणना करते ती थेट हॉट-फीड टोटलशी तुलना करता येत नाही जी वॉर्मिंग मिल देखील मोजते किंवा त्याउलट. त्याचप्रमाणे, ड्राइव्ह नेमप्लेट पॉवर ही क्षमता रेटिंग आहे, प्रति स्वीकार्य किलोग्राम वापरल्या जाणाऱ्या ऊर्जेचे मोजमाप नाही.
सामान्य तुलना रेकॉर्ड वापरा:
- समान कंपाऊंड ओळख, फीड फॉर्म आणि तयारी इतिहास.
- समान उत्पादन, डाई व्यवस्था आणि मान्य दर्जाचे निकष.
- स्क्रू गती, दाब आणि तापमान नोंदीसह स्थिर चालू कालावधी.
- उपकरणांच्या स्पष्टपणे ओळखल्या गेलेल्या सेटसाठी मोजलेली ऊर्जा.
- स्वीकृत उत्पादन वस्तुमान, नाकारलेले उत्पादन स्वतंत्रपणे रेकॉर्ड केले आहे.
एक व्यावहारिक ऊर्जा उपाय आहेमान्य सीमेमध्ये मोजलेली ऊर्जा (kWh) स्वीकृत उत्पादन वस्तुमानाने (किलो) भागून. सीमेमध्ये अपस्ट्रीम वार्मिंग, एक्सट्रूडर आणि तापमान-नियंत्रण सहाय्यकांचा समावेश आहे की नाही ते सांगा. लाइक बरोबर तुलना करा; दोन नोंदींमध्ये उपकरणे शांतपणे जोडू किंवा काढू नका. ही तुलना पद्धत आहे, EJS ऊर्जा-बचत दावा नाही.
बदली खरेदीदारांसाठी, प्रथम कार्य सिद्ध तपशील पुनर्संचयित करणे किंवा त्याचे प्रक्रिया वर्तन बदलणे हे निर्धारित करा. जीर्ण भूमिती पुनर्संचयित करणे आणि स्क्रू पुन्हा डिझाइन करणे हे भिन्न प्रकल्प आहेत. दुसऱ्याला "कोल्ड फीड" या शब्दांशी जोडलेले वचन नव्हे तर मान्य चाचणी आधार आणि स्वीकृती मर्यादा आवश्यक आहेत.
5. कंपाऊंड आणि स्थापित केलेल्या ओळीसाठी निवडा
रबरसाठी एक्सट्रूडर निर्दिष्ट करताना, फीड स्थिती आणि आवश्यक प्रक्रिया कार्यासह प्रारंभ करा. त्याचे स्क्रू आणि बॅरल ऑर्डर करताना, स्थापित मशीनच्या यांत्रिक मर्यादा जोडा. रबरी नळी, प्रोफाइल किंवा टायर-घटक उत्पादनासारखा अनुप्रयोग उपयुक्त पार्श्वभूमी आहे, परंतु विशिष्टपणे आवश्यक हार्डवेअर ओळखत नाही.
EJS ची हॉट-फीड आणि कोल्ड-फीड उत्पादन पृष्ठे दोन्ही रबर-उत्पादन अनुप्रयोगांची यादी करतात. ते ओव्हरलॅप केवळ तयार उत्पादनाच्या नावावरून स्क्रू निवडण्याऐवजी वास्तविक कंपाऊंड आणि मशीन माहिती पाठविण्याचे एक कारण आहे.
| तुमची परिस्थिती | सुरुवातीचा निर्णय | पाठवायचे पुरावे |
|---|---|---|
| सिद्ध हॉट-फीड व्यवस्थेमध्ये भाग बदलणे | अभियांत्रिकी पुनरावलोकनाने बदल मंजूर करेपर्यंत दस्तऐवजीकरण फीड संकल्पना आणि इंटरफेस राखून ठेवा | मूळ रेखाचित्र, अपस्ट्रीम फीड स्थिती, परिधान रेकॉर्ड आणि बदलण्याचे उद्दिष्ट |
| कोल्ड-फीड स्क्रू आणि बॅरल बदलणे | स्थापित चॅनेल, मिक्सिंग आणि तापमान-नियंत्रण कॉन्फिगरेशन ओळखा | वर्किंग प्रोफाइल, बॅरल ड्रॉइंग, फीड व्यवस्था आणि कंपाऊंड रेकॉर्ड |
| पिन-प्रकार बॅरलसाठी ऑर्डर करत आहे | जुळणारे घटक म्हणून स्क्रू आणि बॅरल परिभाषित करा | पिन लेआउट, संबंधित स्क्रू वैशिष्ट्ये, विभाग ओळख आणि मंजूर मंजूरी |
| कंपाऊंड किंवा फिलर लोडिंग बदलणे | भूमिती आणि कार्यरत-पृष्ठभाग पुनरावलोकन पुन्हा उघडा | जुनी आणि नवीन फॉर्म्युलेशन माहिती, प्रक्रिया मर्यादा आणि निरीक्षण पोशाख |
| फीड संकल्पनेतील बदल लक्षात घेता | प्रभावित इंटरफेस आणि प्रक्रिया आवश्यकतांच्या संपूर्ण संचाचे पुनरावलोकन करा | मशीन क्षमता माहिती आणि मंजूर डिझाइन प्रस्ताव, फक्त एक लांब स्क्रू नाही |
सामग्रीची निवड नोकरीच्या या व्याख्येचे अनुसरण करते. स्क्रू आणि बॅरलसाठी आधार सामग्री आणि कार्यरत पृष्ठभाग स्वतंत्रपणे निर्दिष्ट करा, संबंधित कंपाऊंड आणि परिधान यंत्रणा दृश्यात. कठिण पृष्ठभाग न जुळणारे फीड उघडणे किंवा कूलिंग कनेक्शन दुरुस्त करत नाही. दस्क्रू आणि बॅरल साहित्य मार्गदर्शकवेगळे साहित्य पुनरावलोकन स्पष्ट करते.
चौकशीत विशिष्ट अनिश्चितता ठेवा: एक अज्ञात धागा, गहाळ रेखाचित्र पुनरावृत्ती किंवा अज्ञात कूलिंग पॅसेजची चौकशी केली जाऊ शकते. यापैकी कोणतेही प्रश्न सोडवण्यासाठी "रबरसाठी योग्य" खूप विस्तृत आहे.
6. हॉट-फीड आणि कोल्ड-फीड सेट अदलाबदल होऊ शकतात का?
सेट अदलाबदल करण्यासाठी समान स्क्रू व्यासास मान्यता म्हणून मानू नका. कामकाजाची लांबी केवळ एक सुसंगतता तपासणी आहे. ड्राइव्ह कनेक्शन, बॅरल माउंटिंग, फीड ओपनिंग आणि तापमान-नियंत्रण लेआउट देखील स्थापित मशीनशी सहमत असणे आवश्यक आहे. प्रकल्पाने फीड संकल्पना बदलल्यास, पुनरावलोकन विकत घेतलेल्या भागांच्या पलीकडे विस्तारते.
खालील चेकलिस्ट हे पुनरावलोकन आयोजित करण्याचा एक मार्ग आहे. हे मशीन निर्मात्याच्या रेखाचित्रे किंवा मान्यताप्राप्त स्थापना प्रक्रियेचा पर्याय नाही.
| इंटरफेस किंवा वैशिष्ट्य | काय व्याख्या करायची | रेकॉर्ड महत्त्वाचे का |
|---|---|---|
| ड्राइव्ह समाप्त | शँक परिमाणे, स्प्लाइन किंवा कीवे, खांदे, प्रतिबद्धता आणि रोटेशन कन्व्हेन्शन | भाग कसा शोधतो आणि टॉर्क कसा मिळवतो ते परिभाषित करते |
| बॅरल माउंटिंग | पायलट/रजिस्टर, फ्लँज, बोल्ट पॅटर्न, डेटाम आणि अक्षीय स्थिती | मशीनच्या संरचनेशी बदलीशी संबंधित आहे |
| कार्यरत विभाग | व्यासाची व्याख्या, कार्यरत लांबी, प्रोफाइल संक्रमणे आणि संबंधित मंजुरी | एक बाहेरील परिमाण ऐवजी प्रक्रिया जोडी परिभाषित करते |
| फीड उघडणे | उघडण्याचे आकार, स्थिती आणि कोणत्याही फीड रोलरशी संबंध | स्थापित फीड व्यवस्था जतन करते |
| तापमान-नियंत्रण कनेक्शन | पोर्ट्स, सर्किट ओळख आणि स्क्रू कनेक्शन जेथे उपस्थित आहे | गृहीत धरलेल्या बाह्य जुळणीला अंतर्गत फरक लपवण्यापासून प्रतिबंधित करते |
| पिन, जेथे बसवले आहेत | स्थिती, अभिमुखता, स्थापित भूमिती आणि संबंधित स्क्रू वैशिष्ट्ये | जुळलेल्या व्यवस्थेची नोंद करते, केवळ छिद्रांची संख्या नाही |
| डिस्चार्ज समाप्त | टीप, वीण चेहरा, बाहेरील कडा किंवा इतर मूळ कनेक्शन तपशील | डाउनस्ट्रीम असेंब्लीचे कनेक्शन परिभाषित करते |
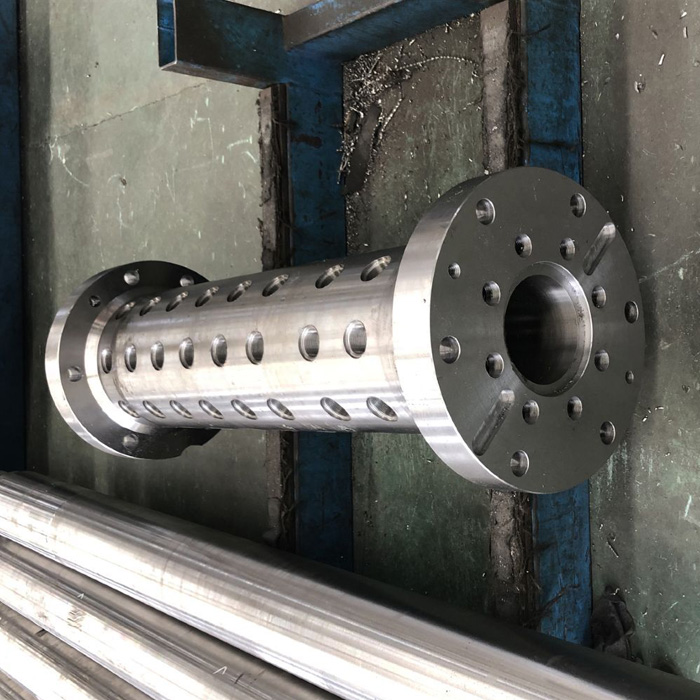
पिन बॅरलसाठी, स्पेसिफिकेशन पॅक एकत्र करण्यापूर्वी प्रत्येक विभाग आणि त्याचे अभिमुखता रेकॉर्ड करा. छायाचित्र व्यवस्था ओळखण्यात मदत करू शकते, परंतु ते स्थापित पिन घुसखोरी, संबंधित स्क्रू लिफाफा किंवा ऑपरेटिंग क्लिअरन्सची पुष्टी करू शकत नाही. त्या व्याख्या स्वतंत्रपणे विचारा. मूळ मंजूर भूमितीने पुनरावृत्ती क्रम नियंत्रित केला पाहिजे; दृश्यमानपणे परिधान केलेला नमुना शांतपणे बदलू नये.
7. EJS कारखाना दृष्टीकोन: सामग्री अपग्रेड करण्यापूर्वी जोडी परिभाषित करा
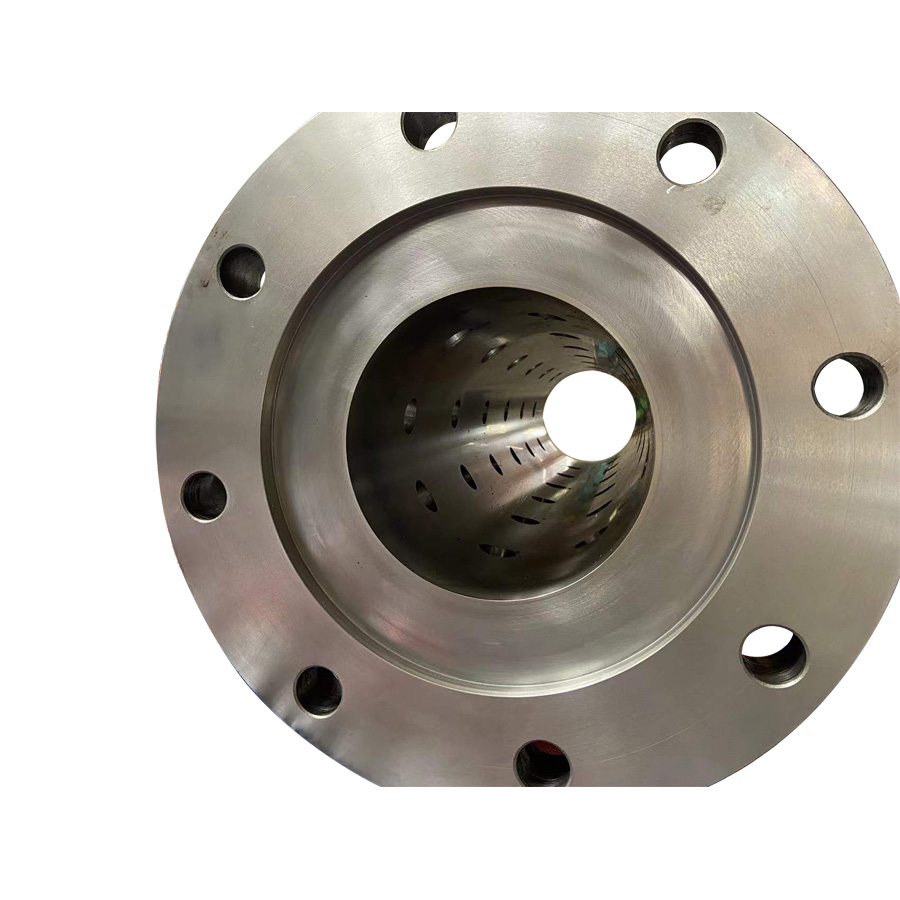
बदली चौकशीसाठी, आम्ही वेगळ्या स्टील किंवा पृष्ठभागाच्या उपचारांची विनंती करण्यापूर्वी मूळ फीड संकल्पना आणि जुळणारे इंटरफेस ओळखण्याची शिफारस करतो. छायाचित्र भागाचे वर्णन करण्यात मदत करते आणि उत्पादनाचे नाव चौकशीला मार्गस्थ करण्यास मदत करते. दोन्हीपैकी स्क्रू आणि त्याच्या वीण बॅरलची परिमाणित व्याख्या बदलत नाही.
डिझाइन रेखांकन आणि जुन्या भागांची स्थिती स्वतंत्र रेकॉर्डमध्ये ठेवण्याची आमची शिफारस आहे. रेखांकन इच्छित बदली परिभाषित करते. मोजमाप आणि छायाचित्रे दर्शवतात की जुन्या सेटचे काय झाले आहे. जेथे त्या नोंदी असहमत असतील, तेथे फॅक्टरीला अस्पष्टीकरण न केलेले परिमाण पुनरुत्पादित करण्यास सांगण्याऐवजी स्थान आणि रेखाचित्र पुनरावृत्ती ओळखा.
EJS च्यारबर स्क्रू आणि बॅरल उत्पादन माहितीग्राहकांच्या रेखाचित्रांचे सानुकूलित करणे आणि तपासणी अहवाल आणि सामग्री प्रमाणपत्रांच्या तरतूदीचे वर्णन करते. विशिष्ट ऑर्डरसाठी, त्या नोंदींना कोणते परिमाण आणि भौतिक आवश्यकता दाखवायची आहे हे मान्य करा.
या क्रमाने चौकशी तयार करा:
- मशीन आणि वास्तविक हॉट-फीड किंवा कोल्ड-फीड व्यवस्था ओळखा. मूळ भाग क्रमांक आणि उपलब्ध रेखाचित्र पुनरावृत्ती समाविष्ट करा.
- स्क्रू आणि बॅरल रेखाचित्रे एकत्र करा. एकूण लांबीपासून स्वतंत्रपणे कार्यरत लांबी परिभाषित करा आणि ड्राइव्ह, माउंटिंग, फीड आणि डिस्चार्ज कनेक्शन दर्शवा.
- जेथे लागू असेल तेथे पिन व्यवस्था आणि तापमान-नियंत्रण तपशील जोडा. अज्ञात वैशिष्ट्ये त्यांच्या परिमाणांचा अंदाज लावण्याऐवजी चिन्हांकित करा.
- कंपाऊंड, फीड फॉर्म, फिलर माहिती आणि प्रक्रिया मर्यादा यांचे वर्णन करा. मूळ भाग निवडल्यापासून फॉर्म्युलेशन बदलले आहे का ते सांगा.
- जुना-भाग कंडिशन रेकॉर्ड संलग्न करा. मापन पोझिशन्स लेबल करा आणि परिधान केलेल्या वाचनांना नाममात्र डिझाइन मूल्यांपासून वेगळे करा.
- उद्दिष्ट आणि स्वीकृती आधार परिभाषित करा: पुनरावृत्ती पुनर्स्थापना किंवा पुनर्रचना, आवश्यक मितीय तपासणी, सामग्री दस्तऐवजीकरण आणि सहमतीनुसार मुल्यांकन केलेली चाचणी.
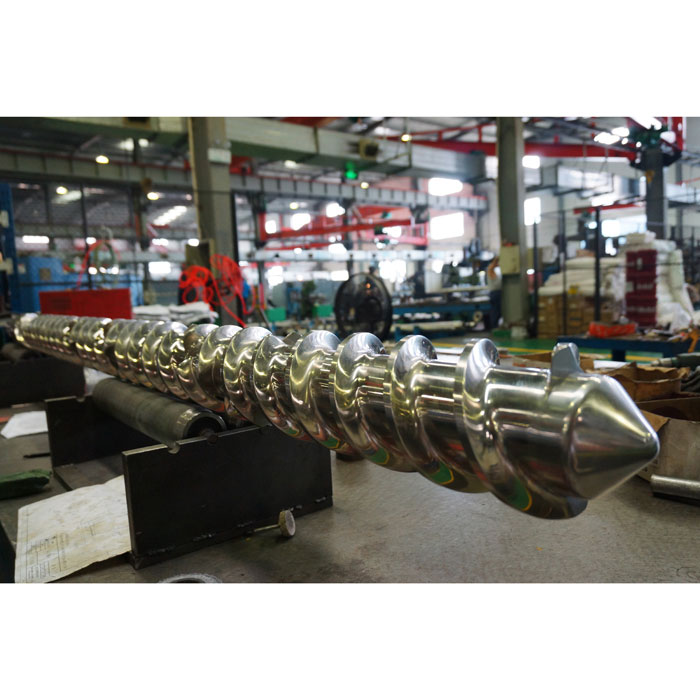
तुमच्या चौकशीसह ते पॅकेज पाठवाईजेएस कोल्ड-फीड रबर स्क्रू आणि बॅरलकिंवाहॉट-फीड असेंब्ली. हे निर्मात्याला दोन जेनेरिक लेबल्समधून निवडण्याची विनंती करण्याऐवजी पुनरावलोकन करण्यासाठी एक परिभाषित भाग आणि ऑपरेटिंग कार्य देते.
8. वारंवार विचारले जाणारे प्रश्न
कोल्ड फीड म्हणजे एक्सट्रूझन दरम्यान रबर थंड राहते का?
नाही. ते मशीनमध्ये प्रवेश करणाऱ्या स्टॉकचे वर्णन करते. स्क्रू कार्य करते आणि कंपाऊंड गरम करते, तर तापमान-नियंत्रण उपकरणे उष्णता हस्तांतरण व्यवस्थापित करतात. इनलेट कंडिशन, कंट्रोलर सेटिंग्ज आणि मोजलेले कंपाऊंड तापमान स्वतंत्रपणे रेकॉर्ड करा. कंपाऊंडची मंजूर प्रक्रिया मर्यादा अजूनही लागू आहे.
प्रत्येक कोल्ड-फीड रबर स्क्रूला पिन बॅरल आवश्यक आहे का?
नाही. गुळगुळीत आणि पिन-प्रकार रबर-एक्सट्रुजन कॉन्फिगरेशन दोन्ही अस्तित्वात आहेत. ऑर्डर करण्यापूर्वी स्थापित डिझाइन ओळखा. पिन उपस्थित असल्यास, त्यांची स्थिती आणि स्थापित भूमिती संबंधित स्क्रू वैशिष्ट्यांशी जुळणे आवश्यक आहे; एक सामान्य कोल्ड-फीड वर्णन ते फिट स्थापित करण्यासाठी पुरेसे नाही.
रबर प्रक्रियेसाठी दीर्घ एल/डी गुणोत्तर नेहमीच चांगले असते का?
क्र. L/D व्यासाच्या सापेक्ष लांबीचे वर्णन करते, एकूण योग्यतेचे नाही. आवश्यक कार्य, चॅनेल प्रोफाइल, तापमान नियंत्रण आणि मशीन इंटरफेस देखील महत्त्वाचे आहेत. EJS च्या हॉट-फीड आणि कोल्ड-फीड पृष्ठांवरील भिन्न L/D नोंदी त्या उत्पादन पर्यायांचे वर्णन करतात, विद्यमान स्क्रू वाढवण्याची सूचना नाही.
कोल्ड-फीड स्क्रू त्याच व्यासाचा हॉट-फीड स्क्रू बदलू शकतो का?
फक्त समान व्यास अपुरा आहे. संपूर्ण स्क्रू-आणि-बॅरल व्याख्या, ड्राइव्ह आणि माउंटिंग इंटरफेस, फीड व्यवस्था आणि तापमान-नियंत्रण कनेक्शन तपासा. फीड संकल्पनेच्या कोणत्याही प्रस्तावित बदलासाठी बदली किंवा रूपांतरण मंजूर होण्यापूर्वी प्रभावित प्रणालीचे अभियांत्रिकी पुनरावलोकन आवश्यक आहे.
मूळ रेखाचित्र गहाळ असल्यास बदली चौकशीमध्ये काय समाविष्ट केले पाहिजे?
मशीनची ओळख, भाग खुणा, लेबल केलेली छायाचित्रे, प्रवेशयोग्य आकारमान, फीड आणि कूलिंग तपशील आणि कंपाऊंड माहिती पाठवा. अनोळखी वैशिष्ट्ये आणि जीर्ण पृष्ठभागांवरून पुष्टी केलेली मोजमाप वेगळे करा. निर्माता नंतर कोणती अतिरिक्त व्याख्या आवश्यक आहे हे ओळखू शकतो; नमुना आपोआप नाममात्र नवीन-भाग रेखाचित्र बनू नये.